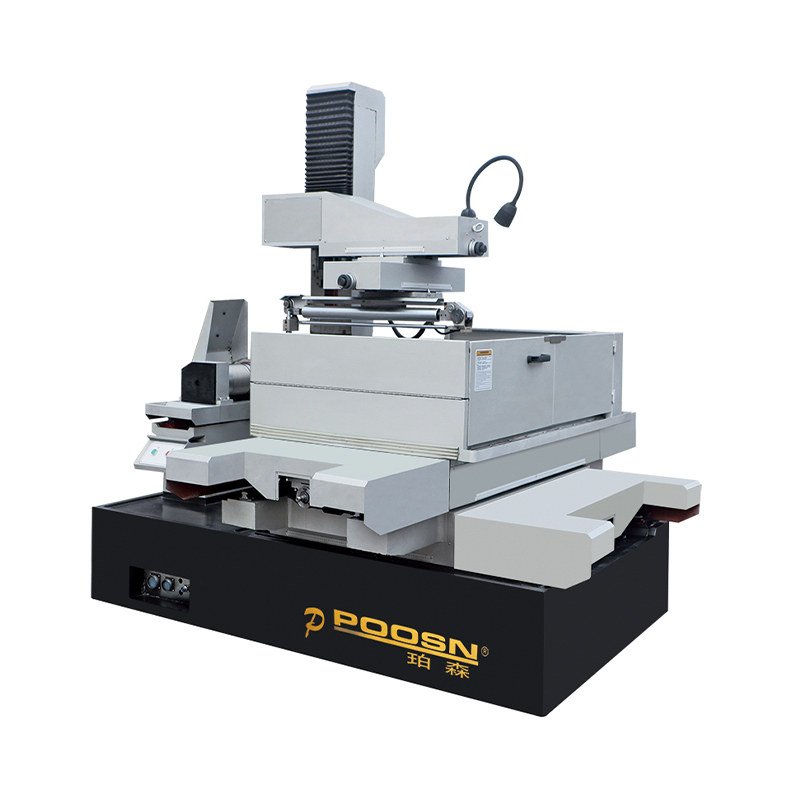
W przypadku warsztatów oceniających sprzęt do cięcia precyzyjnego, krótka odpowiedź jest następująca: a drut EDM Maszyna wykorzystuje stale podawany drut metalowy jako elektrodę do erozji materiału przewodzącego poprzez kontrolowane wyładowania elektryczne, umożliwiając cięcie złożonych profili, wąskich tolerancji i twardych materiałów bez bezpośredniego kontaktu mechanicznego. Kupujący badają drut EDM obróbka zazwyczaj wybiera jedną z trzech szerokich kategorii maszyn: elektrodrążarkę drutową o średniej prędkości, elektrodrążarkę drutową o dużej prędkości (z ruchem posuwisto-zwrotnym) i elektrodrążarkę drutową o dużym stożku, każda dostosowana do różnych kombinacji grubości, kąta zbieżności i wymagań dotyczących wykończenia powierzchni. An drut maszynowy EDM system jest zazwyczaj wybierany na podstawie geometrii części, ciętego materiału i liczby przejść potrzebnych do osiągnięcia docelowego wykończenia, a nie na podstawie jednej uniwersalnej specyfikacji.
W tym artykule omówiono popularne typy wycinarek drutowych EDM, ich wewnętrzną strukturę, miejsca, w których każdy typ najlepiej pasuje, porównanie ich względnej wydajności w oparciu o kilka kryteriów oraz typowe czynności związane z bieżącą konserwacją. W całym tekście znajdują się praktyczne wskazówki dotyczące wyboru, wraz z tabelą porównawczą i kilkoma wizualizacjami danych, które podsumowują względne położenie każdej kategorii maszyn.
Obróbka elektroerozyjna drutem jest procesem bezkontaktowym, który opiera się na erozji iskrowej, a nie na sile cięcia
Maszyny drutowe EDM o średniej prędkości są szeroko stosowane w ogólnej obróbce narzędzi i matryc
Wysokoobrotowe (tłokowe) maszyny EDM są powszechne tam, gdzie liczy się ponowne wykorzystanie drutu i efektywność kosztowa
Maszyny EDM do drutu o dużym stożku są przeznaczone do części wymagających cięcia pod dużym kątem
Wybór kategorii maszyn drutowych EDM zależy w mniejszym stopniu od marki, a bardziej od dopasowania możliwości maszyny grubość przedmiotu obrabianego, wymagany kąt stożka i tolerancję wykończenia za faktycznie produkowane części.
Typowe typy maszyn drutowych EDM i ich charakterystyka
Maszyny drutowe średnioprędkościowe
Elektrodrążarki drutowe średniej prędkości, czasami określane jako ulepszone maszyny z drutem posuwisto-zwrotnym, przesuwają drut w tę i z powrotem po przedmiocie obrabianym, wykonując jednocześnie wiele przejść przycinających, aby stopniowo udoskonalić powierzchnię cięcia. Kategoria ta jest często domyślnym punktem wyjścia dla warsztatów z narzędziami i matrycami, ponieważ dość dobrze równoważy prędkość skrawania, wykończenie powierzchni i koszt sprzętu w szerokim zakresie geometrii części. Drut jest zazwyczaj na bazie molibdenu i jest ponownie wykorzystywany w wielu przejściach, co sklepy często postrzegają jako praktyczny sposób zarządzania drut EDM zużycie bez utraty jakości wykończenia końcowego cięcia.
Wysokoobrotowe (tłokowe) maszyny drutowe EDM
Wysokoobrotowe maszyny EDM wykorzystują zasadę posuwisto-zwrotnego podawania drutu, ale zazwyczaj są skonfigurowane pod kątem większej wydajności obróbki zgrubnej, często kosztem wykończenia powierzchni w porównaniu z mocno przyciętymi urządzeniami o średniej prędkości. Maszyny te zwykle sprawdzają się w środowiskach produkcyjnych, w których czas cyklu ma większe znaczenie niż uzyskanie możliwie najlepszej powierzchni i gdzie kolejne operacje wykańczające mogą już stanowić część przepływu pracy. Ponieważ drut przemieszcza się tam i z powrotem, pojedynczą szpulę można zastosować do wielu części, co jest często wymieniane jako praktyczny aspekt kosztowy w przypadku wielkoseryjnego cięcia zgrubnego.
Maszyny EDM do drutu o dużym stożku
Maszyny EDM do drutu o dużym stożku są zbudowane z głowicami prowadzącymi drut i konfiguracjami osi zdolnymi do utrzymywania znacznych kątów pomiędzy górną i dolną prowadnicą drutu, co umożliwia drutowi wycinanie przedmiotu obrabianego pod dużym kątem pochylenia w jednym przejściu. Ta kategoria jest zazwyczaj wybierana dla części, takich jak elementy matryc do tłoczenia, matryce do wytłaczania lub inne narzędzia, w przypadku których wyraźny profil stożkowy lub schodkowy jest wymogiem funkcjonalnym, a nie kosmetycznym. Ponieważ konstrukcja mechaniczna musi zachować sztywność nawet wtedy, gdy prowadnice drutu odchylają się pod ekstremalne kąty, konstrukcja ramy maszyny i precyzja prowadnic mają tutaj większe znaczenie niż w maszynach zbudowanych głównie do cięcia prostych ścian.
Ogólny nacisk na konstrukcję według kategorii maszyn drutowych EDM
Kategoria maszyny
Główny nacisk strukturalny
EDM drutowy średniej prędkości
Dokładność przycinania w wielu przejściach i powtarzalne pozycjonowanie
Wysoka prędkość drutu EDM
Niezawodność podawania drutu i wydajność cięcia zgrubnego
Drut EDM o dużym stożku
Sztywność prowadnicy drutu w ekstremalnych zakresach kątów
Seria PS-C
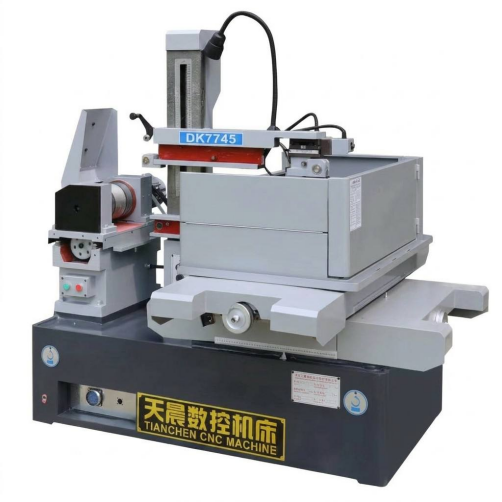
EDM drutowy średniej prędkości configuration for general tool and die applications
Seria DK77-BC
EDM drutowy średniej prędkości configuration with extended trim-pass control
Drut EDM o dużym stożku configuration for steep-angle cutting
Te trzy kategorie nie są ściśle hierarchiczne; każdy jest zoptymalizowany pod kątem różnych kombinacji prędkości, wykończenia i możliwości stożka a nie jeden, który po prostu przewyższa inne.
Jak działają maszyny drutowe EDM: zasady i struktura
Elektrodrążarka drutowa usuwa materiał poprzez serię szybkich wyładowań elektrycznych pomiędzy drutem elektrodowym a przedmiotem obrabianym, przy czym oba wyładowania są zanurzane lub przepłukiwane płynem dielektrycznym, zwykle wodą dejonizowaną. Każde wyładowanie powoduje odparowanie niewielkiej ilości materiału, a płyn dielektryczny wypłukuje powstałe zanieczyszczenia, jednocześnie chłodząc strefę cięcia i pomagając kontrolować szczelinę wyładowczą. Ponieważ drut nigdy nie naciska fizycznie na obrabiany przedmiot, siły skrawania pozostają bardzo niskie, co jest jednym z powodów, dla których drut EDM jest powszechnie stosowany w przypadku hartowanych stali narzędziowych i innych materiałów trudnych w konwencjonalnej obróbce.
Pozycjonowanie odbywa się za pomocą systemu sterowania CNC, który napędza stół X-Y (oraz, w maszynach ze stożkiem, osie prowadzące drut UV) zgodnie z zaprogramowanym profilem części, podczas gdy oddzielny zasilacz reguluje parametry rozładowania, takie jak częstotliwość impulsów i prąd. Rama mechaniczna, system transportu drutu i układ cyrkulacji dielektrycznej współpracują z elektroniką sterującą, dlatego też sztywność maszyny i precyzja sterowania są generalnie rozpatrywane łącznie, a nie jako osobne kwestie podczas oceny maszyny.
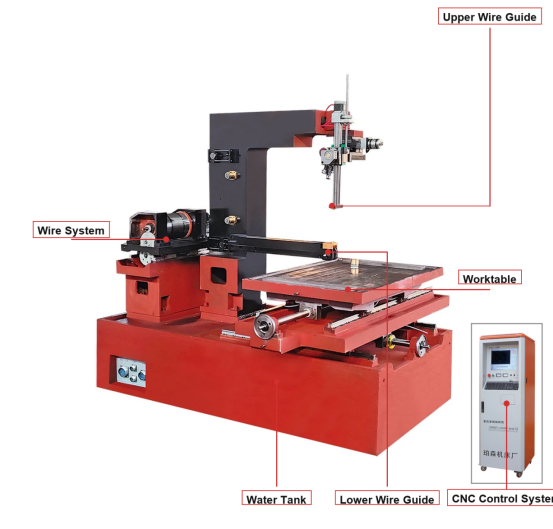
Układ mechaniczny i konstrukcyjny
Odlewanie łoża maszynowego i kolumny
Stół roboczy X-Y i, w stosownych przypadkach, osie stożkowe UV
Górne i dolne głowice prowadzące drut
Szpula drutu, napinacz i system nawijania
Zbiornik płynu dielektrycznego i obwód filtrujący
Układ sterowania i zasilania
Sterownik CNC i interfejs programu częściowego
System napędu serwo do pozycjonowania osi
Zasilacz impulsowy do generowania wyładowań
Wykrywanie przerw i adaptacyjny obwód sterujący
Wykrywanie przerwania drutu i blokady bezpieczeństwa
Ponieważ siła cięcia jest minimalna, chodzi głównie o sztywność maszyny drutowej EDM utrzymanie dokładności pozycjonowania w czasie zamiast wytrzymywać duże obciążenia mechaniczne.
Pozycjonowanie względnej prędkości skrawania w różnych kategoriach elektrodrążenia drutowego
Przed porównaniem liczb warto zrozumieć, co tak naprawdę oznacza „prędkość cięcia” w kontekście elektrodrążenia drutowego. Rzeczywista prędkość skrawania zależy w dużej mierze od rodzaju materiału, grubości przedmiotu obrabianego, średnicy drutu i liczby zaprogramowanych przejść przycinania, dlatego każda pojedyncza liczba ma jedynie charakter orientacyjny, a nie stałą ocenę. Poniższa tabela przedstawia uproszczony, ilustracyjny wskaźnik, a nie dokładne zmierzone wartości, mający na celu pokazanie, jak ogólnie te trzy kategorie maszyn porównują się ze sobą w typowych scenariuszach obróbki zgrubnej. Wyższy wskaźnik odzwierciedla kategorię maszyny, która jest ogólnie kojarzona z szybszym usuwaniem materiału w pierwszym przejściu w porównywalnych warunkach. Liczby te służą wyłącznie celom orientacyjnym i nie należy ich traktować jako gwarantowanej specyfikacji żadnego konkretnego modelu maszyny.
Czytając wykres, średnioobrotowe maszyny EDM zazwyczaj plasują się w górnej części tej ilustracyjnej skali, ponieważ programowanie wieloprzebiegowe pozwala im łączyć stosunkowo szybką obróbkę zgrubną z dodatkowymi cięciami przycinającymi, które później przywracają wykończenie powierzchni. Szybkie maszyny tłokowe są umieszczone pośrodku, co odzwierciedla ich wspólną rolę jako maszyn roboczych do prostego cięcia przelotowego, gdzie ekstremalne wykończenie nie jest głównym problemem. Maszyny o dużym stożku wykazują na tym konkretnym wykresie stosunkowo niższy wskaźnik, ale nie jest to wada, ale odzwierciedlenie priorytetu ich konstrukcji: geometria prowadnicy drutu i system sterowania są zoptymalizowane pod kątem utrzymywania dokładności przy dużych kątach, a nie maksymalizacji wydajności cięcia prostego. W praktyce warsztat, który tnie głównie elementy matryc stożkowych, nie wybrałby maszyny w oparciu o sam ten wskaźnik, ponieważ decydującym czynnikiem byłaby zdolność do stożkowania, a nie sama prędkość. Warto również zauważyć, że w każdej kategorii rzeczywista przepustowość różni się w zależności od średnicy drutu, przewodności materiału i intensywności ustawionych parametrów impulsu. Cieńszy drut zazwyczaj umożliwia uzyskanie drobniejszych szczegółów, ale może zmniejszyć praktyczną szybkość cięcia, podczas gdy grubszy drut może ciąć szybciej, ale ogranicza najmniejszy osiągalny promień naroża wewnętrznego. Grubość przedmiotu obrabianego ma podobny efekt: prędkość skrawania dla danej maszyny zwykle maleje wraz ze wzrostem grubości materiału, ponieważ płyn dielektryczny musi wypłukiwać zanieczyszczenia z dłuższego kanału wylotowego. Strategie wieloprzebiegowe dodatkowo komplikują porównanie pojedynczych liczb, ponieważ warsztat może celowo spowolnić pierwszy przebieg, aby chronić żywotność drutu i polegać na przejściach przycinających w celu wykończenia, skutecznie zamieniając surową prędkość na spójność. W przypadku kupujących porównujących maszyny obok siebie poproś dostawcę o własne dane dotyczące cięcia testowego dla konkretnego materiału i grubości odpowiednich dla Twoich części, zamiast polegać na uogólnionych kategoriach. Na koniec należy pamiętać, że stan maszyny, jakość płynu dielektrycznego i konsystencja podawania drutu wpływają na rzeczywistą szybkość cięcia w takim samym stopniu, jak na podstawową kategorię maszyny, więc dobrze utrzymana maszyna średniej klasy może czasami osiągać lepsze wyniki niż źle konserwowana maszyna o wyższych specyfikacjach.
Scenariusze zastosowań i kluczowe kryteria wyboru maszyn drutowych EDM
Drutowe maszyny EDM są stosowane w produkcji narzędzi i matryc, produkcji form, produkcji komponentów lotniczych, produkcji urządzeń medycznych i różnych zastosowań w oprzyrządowaniu motoryzacyjnym, ogólnie wszędzie tam, gdzie materiał przewodzący wymaga precyzyjnego cięcia profilowego bez naprężeń mechanicznych występujących w tradycyjnej obróbce. Wybór zazwyczaj sprowadza się do dopasowania możliwości maszyny do wymagań konkretnych części, a nie do wyboru jednej „najlepszej” konfiguracji dla każdego zadania.
Maksymalna grubość przedmiotu obrabianego, jaką maszyna może pomieścić w swoim obszarze roboczym
Maksymalny wymagany kąt stożka, który określa, czy konieczna jest konfiguracja z dużym stożkiem
Docelowe wykończenie powierzchni i to, czy wielokrotne przejścia wykończeniowe stanowią część zamierzonego procesu
Rodzaj materiału i przewodność, ponieważ niektóre materiały wymagają dostosowanych parametrów rozładowania
Oczekiwana wielkość produkcji oraz to, czy zużycie drutu lub czas cyklu jest większym czynnikiem kosztowym
Kompatybilność z istniejącą średnicą drutu i systemami płynu dielektrycznego już stosowanymi w warsztacie
W warsztatach narzędziowych i matrycowych, które regularnie tną stemple i wykrojniki, często priorytetem jest możliwość stożkowania i powtarzalność pozycjonowania, ponieważ części te często łączą proste ściany z kątowymi sekcjami reliefowymi. Twórcy form wycinający rdzenie i wnęki mają zwykle duży wpływ na wykończenie powierzchni, ponieważ powierzchnia cięta drutem może stanowić ostateczne wykończenie lub może wymagać jedynie lekkiego polerowania później. Producenci komponentów lotniczych i medycznych często pracują z trudnymi stopami i wąskimi tolerancjami wymiarowymi, co kładzie nacisk na stabilność układu sterowania i powtarzalną wydajność przejścia wyważającego, a nie na samą prędkość pierwszego przejścia.
Najbardziej niezawodnym sposobem wyboru wycinarki drutowej jest zamapuj rzeczywistą grubość części, stożek i wymagania dotyczące wykończenia względem zakresu roboczego i zakresu stożka podanego przez producenta przed porównaniem jakichkolwiek innych cech.
Poprawa wykończenia powierzchni poprzez kolejne cięcia przycinające
Jedną z najbardziej praktycznych koncepcji dla każdego, kto ocenia procesy drutu w maszynie EDM, jest zależność pomiędzy liczbą przejść cięcia a uzyskanym wykończeniem powierzchni. Pierwsze, zgrubne przejście zwykle usuwa materiał sypki szybko, ale pozostawia stosunkowo chropowatą powierzchnię, ponieważ energia wyładowania wykorzystywana do szybkiego usuwania ma tendencję do pozostawiania większych śladów po przetworzeniu. Kolejne przejścia przycinania wykorzystują stopniowo niższą energię wyładowania i mniejsze przesunięcia, udoskonalając powierzchnię przy każdym przejściu. Sklepy zwykle planują od dwóch do czterech przejść w zależności od tolerancji wykończenia określonej na rysunku części. Poniższy wykres ilustruje tę ogólną zależność przy użyciu uproszczonego względnego wskaźnika chropowatości, a nie konkretnej wartości Ra powiązanej z dowolną maszyną lub materiałem.
Na tym wykresie stromy spadek pomiędzy pierwszym i drugim przejściem odzwierciedla ogólny wzór w drutowej obróbce elektroerozyjnej: największa pojedyncza poprawa wykończenia powierzchni zwykle wynika z dodania tylko jednego przejścia przycinającego po początkowej obróbce zgrubnej. Każdy dodatkowy przebieg po tym zwykle zapewnia mniejszą poprawę, dlatego wiele sklepów zatrzymuje się na trzech lub czterech przejściach, gdy malejące zyski przewyższają dodatkowy czas cyklu. Tendencja ta jest szeroko omawiana w literaturze dotyczącej procesów EDM i odzwierciedla podstawową fizykę redukcji energii wyładowania, a nie specyficzne ustawienia konkretnego producenta. Zgrubne pierwsze przejście zazwyczaj wykorzystuje wyższy prąd i dłuższy czas trwania impulsu, aby zmaksymalizować szybkość usuwania materiału, co z natury tworzy głębszą warstwę przetopu i grubszą teksturę powierzchni. Przejścia przycinające zmniejszają prąd, skracają czas trwania impulsu i często zmniejszają przesunięcie pomiędzy ścieżką drutu a gotowym profilem, co pozwala na stopniowe udoskonalanie powierzchni bez znaczącej zmiany całkowitych wymiarów części. W przypadku części z wyraźnym wykończeniem można określić cztery lub więcej przejść, natomiast części przeznaczone do dalszego szlifowania lub polerowania mogą wymagać tylko jednego cięcia zgrubnego. Warto również zauważyć, że liczba przejść wpływa na cięcie stożkowe: na maszynach o dużym stożku utrzymanie spójnego wykończenia pod dużym kątem może wymagać dodatkowych przejść w porównaniu z cięciem o prostych ściankach o podobnej grubości. Średnica drutu i stałość naprężenia wpływają również na przewidywalność zbliżania się maszyny do docelowego wykończenia w wielu przejściach, ponieważ jakakolwiek zmiana położenia drutu pomiędzy przejściami może zniwelować zamierzone korzyści związane z wykończeniem. Warsztaty, które rejestrują rzeczywiste zmierzone wartości Ra na przebieg dla swoich własnych maszyn i materiałów, uzyskają znacznie dokładniejszy obraz niż jakikolwiek uogólniony wykres, ponieważ rzeczywiste wykończenie zależy w równym stopniu od czystości dielektryka, stanu drutu i materiału przedmiotu obrabianego, jak i od liczby przejść. Wreszcie, kupujący porównujący zużycie drutu w maszynie EDM powinni pamiętać, że więcej przejść przycinania zazwyczaj oznacza więcej drutu użytego na część, dlatego podczas planowania procesu należy uwzględnić wymagania dotyczące wykończenia i koszt drutu.
Typowe sektory przemysłu wykorzystujące sprzęt do cięcia drutem EDM
Zastosowanie elektrodrążenia drutowego różni się znacznie w zależności od branży, w dużej mierze w zależności od tego, jak często dany sektor potrzebuje precyzyjnych profili ciętych na twarde lub trudne w obróbce materiały przewodzące. Obróbka narzędzi i matryc pozostaje jednym z najpowszechniejszych zastosowań, ponieważ stemple, matryce i powiązane oprzyrządowanie często wymagają zarówno hartowanych materiałów, jak i wąskich tolerancji profili. Wykonanie form następuje ściśle po tym, szczególnie w przypadku płytek o złożonej geometrii wewnętrznej, która byłaby trudna do osiągnięcia w przypadku konwencjonalnego frezowania. Pozostałe istotne przypadki użycia uzupełniają przemysł lotniczy, urządzenia medyczne i oprzyrządowanie samochodowe, każdy z własnym naciskiem na rodzaj materiału, tolerancję i wykończenie. Poniższy względny wskaźnik wykorzystania ma charakter poglądowy i ma raczej na celu przedstawienie ogólnych wzorców rozpowszechnienia powszechnie opisywanych w źródłach przemysłu wytwórczego, a nie dokładnych wartości udziału w rynku.
Zastosowania narzędzi i matryc uzyskują najwyższe wyniki w tym ilustracyjnym indeksie, ponieważ elementy narzędzi ze stali hartowanej niemal idealnie pasują do mocnych stron elektrodrążarki drutowej: w procesie tym można stosować materiały hartowane bez problemów ze zużyciem narzędzi związanych z konwencjonalnym skrawaniem i wytwarza się ostre narożniki wewnętrzne często potrzebne w zestawach matryc. Z podobnych powodów ściśle przestrzegane jest wytwarzanie form, zwłaszcza gdy płytka ma drobne szczegóły wewnętrzne, które w przeciwnym razie wymagałyby wielu konwencjonalnych operacji lub specjalistycznych elektrod do wycinarki EDM. Sektory lotniczy i motoryzacyjny wykazują porównywalne średnie wykorzystanie, zwykle powiązane z określonymi komponentami narzędzi i osprzętu, a nie stosowane w każdej części w tych branżach. Zastosowania w urządzeniach medycznych, choć charakteryzują się mniejszą objętością, często wiążą się z rygorystycznymi wymaganiami dotyczącymi tolerancji w przypadku małych, skomplikowanych komponentów, dlatego też elektroerozja drutowa pozostaje tam istotna nawet przy stosunkowo mniejszym natężeniu użytkowania. Warto zauważyć, że te pięć sektorów nie wyklucza się wzajemnie z punktu widzenia warsztatu, ponieważ pojedyncza wycinarka drutowa EDM w warsztacie może w jednym tygodniu obsługiwać klientów z narzędziami i matrycami, a w następnym klientów z branży narzędzi lotniczych. Dominacja sektora zmienia się także w czasie wraz z ewolucją materiałów i projektów części, zatem rzeczywista struktura klientów sklepu jest bardziej wiarygodną wskazówką dotyczącą oczekiwanego wykorzystania maszyn niż jakikolwiek ogólny wykres branżowy. Kupujący oceniający hurtownika lub dostawcę maszyn drutowych EDM pod kątem nowego zakupu powinni przy określaniu możliwości maszyny ważyć swój własny typowy zestaw części bardziej niż ogólne statystyki branżowe. W przypadku warsztatu obsługującego wiele sektorów wszechstronność w zakresie grubości i możliwości stożka często ma większe znaczenie niż wąska optymalizacja pod kątem typowego profilu części w jednej branży. Ponieważ wytwarzanie narzędzi, matryc i form łącznie stanowi dużą część typowych zastosowań, wielu producentów maszyn w naturalny sposób podkreśla te przypadki użycia w swoich projektach produktów i opcjach konfiguracji. Mimo to sam proces elektrodrążenia drutowego jest w dużej mierze oparty na materiale i geometrii, a nie na konkretnej branży, co oznacza, że dobrze skonfigurowana maszyna może zazwyczaj obsługiwać wiele sektorów bez konieczności stosowania oddzielnego, dedykowanego sprzętu dla każdego z nich.
Szczegółowe porównanie kategorii maszyn drutowych EDM
Porównanie kategorii maszyn drutowych EDM według kilku kryteriów jednocześnie pomaga wyjaśnić, dlaczego żaden pojedynczy typ nie jest powszechnie preferowany. Poniższy wykres radarowy przedstawia pięć powszechnie używanych kryteriów obok siebie dla maszyn o średniej, dużej prędkości i dużym stożku, stosując uproszczony względny indeks 0-10 dla każdego atrybutu. Tego rodzaju widok wielokryterialny często dostarcza więcej informacji niż jakikolwiek numer pojedynczego arkusza specyfikacji, ponieważ pokazuje kompromisy, jakie akceptuje sklep, wybierając jedną kategorię zamiast drugiej. Podobnie jak w przypadku wcześniejszych wykresów, pokazane wartości mają charakter poglądowy i mają charakter ogólny i nie zastępują udokumentowanych specyfikacji konkretnej maszyny. Odczytywanie kształtu każdego wielokąta, a nie pojedynczego punktu, zwykle daje najwyraźniejszy obraz ogólnego profilu kategorii maszyn.
Średnia prędkość Wysoka prędkość Duży stożek
Wielokąt średniej prędkości rozciąga się najdalej wzdłuż osi prędkości skrawania i wykończenia powierzchni, co jest zgodne z rolą maszyny ogólnego przeznaczenia, która równoważy obróbkę wieloprzebiegową z rozsądną wydajnością. Szybki wielokąt charakteryzuje się najszerszym zasięgiem wraz z prostotą konserwacji, odzwierciedlając stosunkowo prostą ścieżkę drutu z ruchem posuwisto-zwrotnym, którą wiele warsztatów uważa za łatwiejszą w codziennej obsłudze. Wielokąt o dużym stożku wyraźnie rozciąga się najdalej wzdłuż osi możliwości stożka, do czego właśnie zaprojektowano tę kategorię, mimo że wykazuje skromniejszy odczyt surowej prędkości skrawania. Żaden z trzech kształtów nie dominuje we wszystkich pięciu osiach, co wizualnie wzmacnia tezę, że wybór maszyny jest kwestią kompromisu, a nie poszukiwania jednej najlepszej opcji. Sklepy, które przede wszystkim potrzebują cięcia prostych ścian z mocnym wykończeniem powierzchni, prawdopodobnie uznają profil o średniej prędkości za najbardziej odpowiedni do swoich potrzeb. Sklepy skupiające się na obróbce zgrubnej na dużą skalę, gdzie wykończenie jest wykonywane na późniejszym etapie, mogą zamiast tego skłaniać się ku profilowi wysokoobrotowemu. W warsztatach pracujących z tłocznikami, narzędziami do wytłaczania lub innymi komponentami o dużym nachyleniu zazwyczaj wytrzymałość profilu o dużym stożku w tej jednej osi jest ważniejsza niż jego porównywalnie przeciętna wydajność gdzie indziej. Wyniki sztywności są dość zbliżone we wszystkich trzech kategoriach na tej ilustracji, co odzwierciedla fakt, że wycinarki drutowe EDM na ogół nie muszą wytrzymywać dużych sił skrawania, tak jak robią to konwencjonalne frezarki, więc różnice w sztywności strukturalnej są bardziej widoczne w długoterminowej dokładności pozycjonowania niż w oczywistym ugięciu podczas cięcia. Warto pamiętać, że każdy konkretny model maszyny może różnić się od tych ogólnych profili kategorii w zależności od indywidualnych wyborów projektowych, systemu sterowania i jakości wykonania. Zachęcamy kupujących do zamawiania wyciętych próbnie próbek lub udokumentowanych specyfikacji u dostawcy maszyn drutowych EDM dla konkretnego rozważanego modelu, zamiast polegać wyłącznie na porównaniach na poziomie kategorii, takich jak to. Używany w połączeniu z poniższą tabelą, ten widok radaru ma pomóc w bardziej świadomej rozmowie z producentem na temat tego, która konfiguracja najlepiej pasuje do rzeczywistego asortymentu części w sklepie.
Ogólne porównanie kategorii maszyn drutowych EDM według wspólnych kryteriów oceny
Kryterium
Średnia prędkość
Wysoka prędkość
Duży stożek
Typowy zakres stożka
Umiarkowane
Ograniczona
Rozszerzony
Wspólna strategia wykończenia
Wiele przejść trymowania
Pojedyncze lub lekkie wykończenia
Wiele przejść trymowania
Typowe postępowanie z drutem
Wzajemne, ponownie użyte
Wzajemne, ponownie użyte
Wzajemne, ponownie użyte
Najlepiej dopasowany typ części
Profile ogólne
Cięcia zgrubne o dużej objętości
Oprzyrządowanie pod ostrym kątem
Żadna kategoria jednodrutowych maszyn EDM nie wygrywa pod każdym względem; od tego zależy właściwy wybór które jedno lub dwa kryteria mają największe znaczenie dla rzeczywistego zestawu części .
Konserwacja i długoterminowa konserwacja sprzętu drutowego EDM
Konsekwentna konserwacja to na ogół to, co odróżnia wycinarkę drutową EDM, która utrzymuje swoją dokładność przez lata, od takiej, która przedwcześnie wykracza poza tolerancję. Ponieważ proces zależy od czystej ścieżki płynu dielektrycznego, stabilnego napięcia drutu i precyzyjnego ustawienia prowadnicy drutu, rutynowa dbałość o te układy ma zwykle większe znaczenie niż jakakolwiek pojedyncza radykalna naprawa.
Monitoruj oporność płynu dielektrycznego i regularnie wymieniaj filtry, aby utrzymać stabilne warunki rozładowania
Okresowo sprawdzaj prowadnice drutu i matryce diamentowe, ponieważ zużycie w tym przypadku bezpośrednio wpływa na dokładność pozycjonowania
Sprawdź kalibrację naprężenia drutu, aby zachować spójne zachowanie cięcia we wszystkich przejściach
Oczyść ścieżkę podawania drutu i styki zasilania, aby zapobiec nierównomiernemu dostarczaniu prądu
Okresowo sprawdzaj dokładność pozycjonowania osi, szczególnie po każdym znaczącym przemieszczeniu maszyny
Aby zapewnić stabilne warunki płukania, zbiornik dielektryczny i dysze płuczące należy chronić przed gromadzeniem się zanieczyszczeń
Warsztaty rejestrujące stan płynu dielektrycznego, daty wymiany filtrów i okresowe kontrole dokładności mają tendencję do wcześniejszego wychwytywania odchyleń, co generalnie ogranicza nieplanowane przestoje w porównaniu z podejściem do konserwacji czysto reaktywnej. W szczególności zużycie prowadnika drutu jest łatwe do przeoczenia, ponieważ jego wpływ na dokładność części może być stopniowy, a nie nagły, dlatego stałe okresy między przeglądami są często bardziej niezawodne niż czekanie na pojawienie się widocznego problemu.
Dokładność pozycjonowania na maszynie drutowej EDM jest utrzymywana przez cały czas rutynowe kontrole dielektryka, prowadnicy drutu i kalibracji a nie poprzez jakąkolwiek pojedynczą, jednorazową korektę.
O firmie POOSN – profesjonalnym producencie maszyn drutowych EDM
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) jest profesjonalnym producentem specjalizującym się w badaniach, rozwoju i produkcji maszyn CNC do obróbki elektroerozyjnej. Dzięki ponad 30-letniemu doświadczeniu w produkcji firma POOSN rozwinęła rozległą wiedzę w zakresie technologii elektroerozyjnej drutowej i sprzętu do precyzyjnej obróbki.
Nasz asortyment produktów obejmuje różne rozwiązania elektrodrążenia drutowego, w tym średnioobrotowe maszyny drutowe EDM serii PSC, średnioobrotowe maszyny drutowe EDM DK60BC i szybkie maszyny drutowe EDM serii DK77. Zapewniamy również niestandardowe konfiguracje maszyn dla różnych rozmiarów detali, materiałów, grubości, wymagań dotyczących stożka i wielkości produkcji.
POOSN prowadzi zakład produkcyjny o powierzchni 13 703 m², w którym pracuje profesjonalny zespół około 80 pracowników, w tym inżynierowie ds. badań i rozwoju oraz personel kontroli jakości. Nasz proces produkcyjny obejmuje obróbkę skrawaniem, montaż maszyny, integrację elektryczną, testowanie i kontrolę końcową, aby zapewnić stabilną pracę maszyny przed wysyłką.
Obsługujemy producentów form, firmy zajmujące się obróbką skrawaniem, dystrybutorów i użytkowników przemysłowych na rynkach międzynarodowych, oferując usługi OEM i ODM dostępne dla specyficznych wymagań klientów.
Niezależnie od tego, czy potrzebujesz maszyny EDM do precyzyjnej produkcji form, produkcji ogólnej czy specjalistycznego cięcia stożkowego, POOSN może polecić odpowiednie rozwiązanie w oparciu o wymagania Twojego zastosowania.
Współpraca z producentem, który pod jednym dachem obsługuje kategorie elektrodrążarek drutowych średniej, dużej prędkości i o dużym stożku, może uprościć zaopatrzenie dla warsztatów, które obsługiwać mieszany zakres geometrii części .
Często zadawane pytania dotyczące maszyn drutowych EDM
Pytanie 1. Co to jest maszyna drutowa EDM?
Elektrodrążarka drutowa wykorzystuje stale poruszający się drut elektrodowy i kontrolowane wyładowania elektryczne do cięcia materiałów przewodzących prąd elektryczny. Jest szeroko stosowany do form, matryc, precyzyjnych narzędzi i komponentów wymagających skomplikowanych profili i wysokiej dokładności obróbki.
Pytanie 2. Jak działa maszyna drutowa EDM?
Maszyna prowadzi cienki drut elektrodowy przez obrabiany przedmiot, podczas gdy kontrolowane wyładowania elektryczne usuwają materiał. Płyn dielektryczny chłodzi obszar obróbki i wypłukuje zanieczyszczenia, podczas gdy system CNC kontroluje ścieżkę cięcia.
Pytanie 3. Jakie materiały można ciąć maszyną drutową EDM?
Drut EDM może ciąć wiele materiałów przewodzących prąd elektryczny, w tym stal narzędziową, stal hartowaną, stal nierdzewną, miedź, mosiądz, aluminium, węglik i inne stopy przewodzące. Wydajność cięcia zależy od materiału, grubości i parametrów obróbki.
Pytanie 4. Jaka jest różnica między elektrodrążarką drutową o średniej i dużej prędkości?
Średnioszybkie maszyny EDM drutowe zazwyczaj zapewniają równowagę pomiędzy wydajnością cięcia, dokładnością i wykończeniem powierzchni, dzięki czemu nadają się do ogólnych zastosowań w obróbce skrawaniem i formach. Wysokoobrotowe maszyny drutowe EDM skupiają się bardziej na wydajności cięcia i produktywności produkcji.
Pytanie 5. Jak dokładna jest maszyna drutowa EDM?
Dokładność obróbki zależy od konstrukcji maszyny, systemu CNC, naprężenia drutu, materiału przedmiotu obrabianego, grubości i parametrów obróbki. W przypadku zastosowań wymagających określonej dokładności klienci powinni dostarczyć rysunki przedmiotu obrabianego i wymagania, aby producent mógł ocenić odpowiednią konfigurację maszyny.
Pytanie 6. Jak długo wytrzymuje drut molibdenowy?
Żywotność drutu molibdenowego zależy od prędkości cięcia, czasu obróbki, materiału przedmiotu obrabianego, grubości, parametrów elektrycznych i naprężenia drutu. Regularna kontrola i właściwa konserwacja mogą pomóc w utrzymaniu stabilnej wydajności obróbki i wydłużeniu żywotności drutu.
Pytanie 7. Jak wybrać odpowiednią maszynę drutową EDM?
Weź pod uwagę materiał przedmiotu obrabianego, grubość, rozmiar, wymaganą dokładność, wykończenie powierzchni, kąt stożka i wielkość produkcji. Najlepszym sposobem na wybranie odpowiedniego modelu i konfiguracji maszyny jest przekazanie tych specyfikacji producentowi.
Pytanie 8. Jak wybrać niezawodnego producenta elektrodrążarki drutowej?
Weź pod uwagę doświadczenie produkcyjne producenta, jakość maszyn, możliwości produkcyjne, kontrolę jakości, wsparcie techniczne, dostępność części zamiennych i obsługę posprzedażną. Niezawodny producent powinien także być w stanie polecić maszynę na podstawie rzeczywistych wymagań aplikacji.