Kiedy formownica próbuje wyciąć stempel węglikowy za pomocą standardowego programu do obróbki elektroerozyjnej, pierwszą oznaką problemu jest zwykle pęknięty drut lub zbyt duży narożnik. Węglik lub węglik wolframu jest nie tylko twardy; jest elektrycznie przewodzący, ale wrażliwy termicznie, a jego faza spoiwa zachowuje się inaczej niż stal. EDM drutowy do węglików spiekanych jest całkowicie wykonalny, ale okno pomiędzy czystym cięciem a złomowanym przedmiotem jest węższe, niż spodziewa się większość operatorów. Praktyczną odpowiedzią jest traktowanie węglika jako odrębnej kategorii procesu: wybierz maszynę ze stabilną kontrolą wyładowania, wybierz odpowiedni drut i zaplanuj wiele przejść odtłuszczających. W tym przewodniku wyjaśniono, jakie zmiany zachodzą w przypadku obrabianego przedmiotu z węglika, jak dopasować specyfikacje maszyny do zadania oraz gdzie chiński producent elektrodrążarki drutowej wpisuje się w obraz zaopatrzenia.
Kluczowe dania na wynos: Węgliki można niezawodnie ciąć za pomocą elektrodrążarki drutowej, ale sukces zależy od kontrolowanej energii wyładowania, odpowiedniego doboru drutu i maszyny zdolnej do spójnej operacji wielu cięć.
Dlaczego węglik zachowuje się inaczej w obróbce elektroerozyjnej
Węglik wolframu to materiał kompozytowy: twarde ziarna węglika wolframu połączone spoiwem metalicznym, zwykle kobaltem lub niklem. Taka struktura zapewnia wyjątkową odporność na zużycie, ale stwarza również specyficzne wyzwania dla obróbki elektroerozyjnej. Ziarna węglika mają bardzo wysoką temperaturę topnienia, natomiast spoiwo topi się w znacznie niższej temperaturze. Podczas iskry spoiwo może ulec preferencyjnej erozji, pozostawiając niepodparte ziarna, które mogą odłamać się zamiast zostać czysto stopione. Z tego powodu węglik często wytwarza bardziej chropowatą powierzchnię i szerszą warstwę przetopu niż stal narzędziowa przy tej samej energii wyładowania.
Kolejnym czynnikiem jest oporność elektryczna. Węglik jest przewodzący, ale jego rezystywność jest wyższa niż stali. Oznacza to, że kanał wyładowczy kształtuje się inaczej i maszyna musi dostarczać nieco wyższe napięcie w obwodzie jałowym, aby równomiernie zainicjować iskrę. Jeśli generator nie może się dostosować, wystąpią niestabilne wyładowania, pęknięcie drutu i słaba dokładność naroży. Przewodność cieplna jest również niższa niż w przypadku stali, więc ciepło koncentruje się w pobliżu miejsca cięcia. Bez odpowiedniego chłodzenia i kontrolowanych odstępów między impulsami na powierzchni węglika mogą pojawić się mikropęknięcia. Efekty te nie są teoretyczne; pojawiają się już w pierwszych kilku milimetrach cięcia testowego i decydują o całym planie procesu.
Porównanie zachowania się drutu EDM pomiędzy węglikiem wolframu i stalą narzędziową (D2). | Własność | Węglik wolframu | Stal narzędziowa (D2) | Implikacja procesu |
| Twardość (HV) | 1200–1800 | 600–800 | Węglik wymaga niższej energii wyładowania, aby uniknąć mikropęknięć. |
| Rezystywność elektryczna | Wyżej | Niższy | Wyżej open-circuit voltage needed for stable ignition. |
| Przewodność cieplna | Niższy | Wyżej | Ciepło pozostaje w pobliżu cięcia; potrzeba więcej przepustów i chłodzenia. |
| Faza wiążąca | Kobalt lub nikiel | Żadne | Spoiwo może ulegać selektywnej erozji, wpływając na integralność powierzchni. |
| Typowa szybkość usuwania | 20–50% stali | Linia bazowa | Planuj dłuższe czasy cykli lub prace zgrubne dzięki szybkiej obróbce WEDM. |
| Wykończenie powierzchni po jednym cięciu | Ra 3,2–6,3 µm | Ra 2,0–4,0 µm | Strategia wielu cięć jest obowiązkowa w przypadku wąskich tolerancji. |
| Zużycie drutu | Wyżej | Umiarkowane | Użyj drutu powlekanego lub zwiększ prędkość podawania drutu, aby zmniejszyć ryzyko pękania. |
Kluczowe dania na wynos: Struktura kompozytowa węglika i wyższa rezystywność oznaczają, że standardowe parametry stali będą gorsze; proces należy dostosować od pierwszej iskry.
Jak drut EDM tnie węglik: zasada i ograniczenia praktyczne
Drut EDM usuwa materiał poprzez kontrolowane wyładowania elektryczne pomiędzy ruchomym drutem elektrodowym a przedmiotem obrabianym, oba zanurzone w wodzie dejonizowanej. Każde wyładowanie topi i odparowuje niewielką objętość materiału. W przypadku węglika energia wyładowania musi być wystarczająco niska, aby uniknąć szoku termicznego, ale wystarczająco wysoka, aby spowodować erozję twardych ziaren. Rezultatem jest stosunkowo powolne, ale precyzyjne cięcie, które nie zależy od twardości materiału. To jest główna zaleta: stempel z węglika 90 HRA można ciąć przy takim samym ustawieniu, jak w przypadku stali hartowanej, pod warunkiem dostosowania parametrów.
Praktycznym ograniczeniem jest warstwa przekształcona. W przypadku węglika warstwa przetopu może zawierać mikropęknięcia, zwiększoną zawartość kobaltu, a nawet wolny węgiel. Jeśli część jest używana w matrycy tłoczącej o dużej wydajności, mikropęknięcia mogą rozprzestrzeniać się pod obciążeniem. Rozwiązaniem jest sekwencja wielu cięć: jedno lub więcej zgrubnych cięć w celu usunięcia nadmiaru, a następnie dwa do czterech cięć przycinających, które stopniowo redukują uszkodzoną warstwę. Każde nacięcie usuwa tylko kilka mikronów, ale stabilizuje powierzchnię i poprawia dokładność wymiarową. Na średnioobrotowej wycinarce drutowej drut przemieszcza się jednokierunkowo, dzięki czemu warunki wyładowania pozostają niezmienne od góry do dołu. Ta konsystencja jest powodem, dla którego w przypadku narzędzi z węglików spiekanych często preferuje się obróbkę metodą WEDM o średniej prędkości.
Kolejnym ograniczeniem jest spłukiwanie. Resztki węglika mają właściwości ścierne i mogą gromadzić się w miejscu cięcia, jeśli ciśnienie płukania jest zbyt niskie. Jednak nadmierne płukanie może wibrować drut i powodować jego pękanie. Operatorzy zazwyczaj zaczynają od niższego ciśnienia płukania i zwiększają je tylko wtedy, gdy na miejscu cięcia występują oznaki zwarcia. Woda dielektryczna również wymaga regularnej uwagi: przewodność powinna utrzymywać się w zakresie od 5 do 15 µS/cm, a filtry muszą być czyste, aby zapobiec gromadzeniu się jonów kobaltu w zbiorniku.
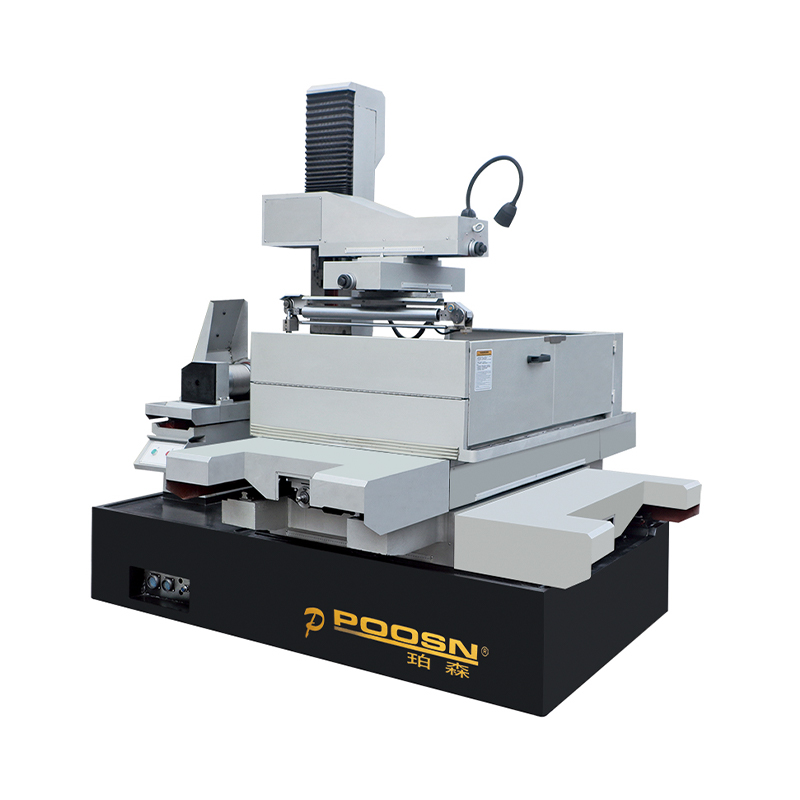
 Precyzyjna wycinarka drutowa PS35C CNC o średniej prędkości Elektrodrążarka drutowa średniej prędkości serii PS35C to urządzenie specjalnie zaprojektowane do precyzyjnego cięcia średniej wielkości detali, charakteryzujące się dużą wydajnością roboczą. Zobacz produkt →
Kluczowe dania na wynos: Cięcie węglika to proces składający się z wielu cięć; zgrubne cięcie usuwa materiał, ale nacięcia przycinające decydują o tym, czy węglik przetrwa w użyciu.
Specyfikacje maszyn mające znaczenie dla węglików spiekanych
Nie każda elektrodrążarka drutowa nadaje się jednakowo do obróbki węglików spiekanych. Kluczowymi specyfikacjami są rozdzielczość kontroli wyładowania, stabilność naprężenia drutu i liczba przejść trymowania. Szybka elektrodrążarka drutowa (HS-WEDM) wykorzystuje drut posuwisto-zwrotny i jest opłacalna w przypadku obróbki zgrubnej, ale jej wykończenie powierzchni i dokładność naroży są ograniczone. Elektroerozja drutowa średniej prędkości (MS-WEDM) wykorzystuje jednokierunkową ścieżkę drutu, co zmniejsza zużycie drutu i zapewnia lepszą integralność powierzchni. W przypadku węglika różnica jest znacząca: maszyna o średniej prędkości może utrzymać ± 0,005 mm na płytce matrycowej z węglika, podczas gdy maszyna o dużej prędkości może mieć trudności z utrzymaniem ± 0,02 mm.
Porównanie typów maszyn do zastosowań w obróbce drutem węglikowym. | Typ maszyny | Ścieżka drutu | Typowa dokładność | Wykończenie powierzchni | Najlepsze zastosowanie węglika |
| Szybki WEDM (HS-WEDM) | Drut molibdenowy tłokowy | ±0,015–0,02 mm | Ra 2,5–3,2 µm | Obróbka zgrubna, proste kształty, części wrażliwe na koszty |
| Średnioobrotowy WEDM (MS-WEDM) | Przewód jednokierunkowy | ±0,005–0,01 mm | Ra 0,8–1,6 µm | Precyzyjne matryce, stemple, wykańczanie wielonacinane |
| WEDM o dużym stożku | Jednokierunkowe lub posuwisto-zwrotne | ±0,01–0,015 mm | Ra 1,6–2,5 µm | Formy złożone z kątami pochylenia, wkładkami węglikowymi |
Porównując wycinarkę drutową CNC do obróbki węglików spiekanych, należy patrzeć poza samą dokładność nagłówka. Zapytaj o minimalną energię rozładowania, rozdzielczość sterowania serwomechanizmem i czy maszyna może automatycznie dostosowywać parametry dla każdego przejścia trymowania. Maszyna ze sztywną ramą i kompensacją termiczną zachowa dokładność podczas długich cięć. W przypadku profili z ciężkiego węglika większa średnica drutu (0,25 mm zamiast 0,20 mm) może poprawić płukanie i zmniejszyć pękanie drutu, ale zwiększa także szerokość szczeliny. Kompromis należy ocenić w odniesieniu do geometrii części.
Seria PS-C
Średnioobrotowa maszyna WEDM do precyzyjnych matryc i stempli węglikowych.
Seria DK-BC
Równowaga pomiędzy kosztami i dokładnością WEDM o wysokiej i średniej prędkości.
Seria DKD
Cięcie o dużym stożku dla złożonych płytek z węglików spiekanych.
Seria DK77
Wysokoobrotowa maszyna WEDM do ekonomicznej obróbki zgrubnej bloków węglikowych.
 Szybka wycinarka drutowa DK-7745 CNC (4-osiowa, przesuw 400 × 600 mm) DK-7745 Szybka elektrodrążarka drutowa: Urządzenie zaprojektowane specjalnie do obróbki skomplikowanych kształtów i części o wysokiej precyzji, zapewniające dokładną i niezawodną obróbkę. Ten Mac... Zobacz produkt →
Kluczowe dania na wynos: W przypadku węglików należy preferować obróbkę WEDM o średniej prędkości z możliwością wykonywania wielu nacięć; maszyny o dużej szybkości najlepiej rezerwować do obróbki zgrubnej lub elementów niekrytycznych.
Wybór elektrody drutowej dla węglika
Drut elektrodowy to nie tylko materiał eksploatacyjny; jest to część przepisu procesu. W przypadku węglika drut musi być odporny na zużycie i utrzymywać stabilne wyładowanie. Zwykły drut mosiężny jest powszechny w przypadku stali, ale szybko zużywa się w przypadku węglika, ponieważ spoiwo kobaltowe przyspiesza dyfuzję. Drut ocynkowany zapewnia lepsze płukanie i mniejsze zużycie, dzięki czemu jest popularnym wyborem do obróbki zgrubnej węglików. W przypadku przejść wykańczających drut wyżarzany dyfuzyjnie lub drut kompozytowy z rdzeniem o wysokiej zawartości cynku może zapewnić delikatniejszą powierzchnię i zmniejszyć ryzyko wymywania kobaltu.
Drut molibdenowy jest standardem w szybkich maszynach WEDM. Jest mocny i wytrzymuje duże napięcie, ale wytwarza szerszą iskiernik i pozostawia bardziej chropowatą powierzchnię. Jeśli do obróbki zgrubnej węglika używasz szybkoobrotowej maszyny, dopuszczalny jest drut molibdenowy. Jednak w celu uzyskania ostatecznych wymiarów należy przejść na maszynę średnioobrotową z drutem mosiężnym lub powlekanym. Poniższa tabela podsumowuje popularne opcje przewodów.
Opcje elektrody drutowej do drutu węglikowego EDM. | Typ drutu | Zakres średnic | Powłoka | Zalety węglika | Ograniczenia |
| Zwykły mosiądz | 0,20–0,30 mm | Żadne | Niski koszt, dobry do stali | Duże zużycie węglika, słabe płukanie |
| Mosiądz ocynkowany | 0,20–0,30 mm | Cynk | Lepsze płukanie, mniejsze pękanie drutu | Nieco wyższy koszt |
| Wyżarzane dyfuzyjnie | 0,20–0,25 mm | Cynk-rich surface | Doskonałe wykończenie powierzchni, niskie zużycie | Najlepsze tylko do podań kończących |
| Molibden | 0,18–0,25 mm | Żadne | Wysoka wytrzymałość na rozciąganie, wielokrotnego użytku | Szorstka powierzchnia, szersze nacięcie |
| Kompozyt (rdzeń stalowy) | 0,20–0,30 mm | Mosiądz/cynk | Wysokie napięcie, dobre do wysokich części | Wyżej cost, specific machine requirements |
Kluczowe dania na wynos: Dopasuj drut do przejścia: do obróbki zgrubnej używaj drutu powlekanego lub molibdenowego, a do wykańczania węglika drutu wyżarzonego dyfuzyjnie, aby zminimalizować uszkodzenia powierzchni.
Wykres: Szybkość usuwania węglika i wykończenie powierzchni według typu maszyny
Zależność między szybkością usuwania a wykończeniem powierzchni jest głównym kompromisem w przypadku obróbki elektroerozyjnej drutem węglikowym. Szybsze cięcie zwykle oznacza wyższą energię wyładowania, co powoduje pozostawienie grubszej warstwy przetopu. Wolniejsze cięcie z wieloma przejściami przycinającymi poprawia integralność powierzchni, ale wydłuża czas cyklu. Zrozumienie tej równowagi pomoże Ci wybrać właściwą strategię dotyczącą maszyny i procesu. Poniższa tabela porównuje trzy popularne kategorie maszyn w dwóch wymiarach: względna szybkość usuwania i osiągalne wykończenie powierzchni. Wartości są znormalizowane dla przedmiotu obrabianego z węglika wolframu o grubości 40 mm i 12% zawartością spoiwa kobaltowego.
Względna szybkość usuwania i wykończenie powierzchni według typu maszyny
Szybka obróbka metodą WEDM (obróbka zgrubna)
Średnioobrotowa metoda WEDM (multi-cut)
WEDM o dużym stożku (complex shapes)
Wyższy procent oznacza lepszą wydajność w porównaniu z najlepszym wynikiem w każdej kategorii. Szybkość usuwania i wykończenie powierzchni są odwrotnie skorelowane w operacjach jednoprzebiegowych.
Wykres sprawia, że kompromis jest widoczny. Szybka WEDM zapewnia najwyższy współczynnik usuwania, sięgający 95% znormalizowanego maksimum, ale jego wykończenie powierzchni jest najniższe i wynosi 40%. Ta kombinacja jest akceptowalna w przypadku obróbki zgrubnej półfabrykatu węglikowego, gdzie późniejsze szlifowanie lub wykańczanie usunie uszkodzoną warstwę. Z kolei obróbka metodą WEDM o średniej prędkości pozwala na zmniejszenie prędkości – współczynnik usuwania wynosi 65% – ale pozwala uzyskać wynik wykończenia na poziomie 90%, co oznacza, że może wytworzyć węglikową płytkę matrycową, która wymaga niewielkiego polerowania ręcznego lub nie wymaga go wcale. WEDM o dużym stożku znajduje się pośrodku: 75% usuwania i 70% wykończenia, co odzwierciedla jego zdolność do wycinania elementów pod kątem bez utraty zbyt dużej jakości powierzchni.
W przypadku formowni wycinającej złożone płytki węglikowe z ciągiem 15 stopni, maszyna o dużym stożku może być jedyną praktyczną opcją. Cięcie pod kątem należy wykonać w jednym ustawieniu, a wykończenie powierzchni musi być na tyle dobre, aby uniknąć ręcznego ustawiania. W takim przypadku wynik wykończenia wynoszący 70% przekłada się na Ra w przybliżeniu 1,8 µm, co jest akceptowalne dla wielu rdzeni do form wtryskowych. Jeśli płytka wymaga Ra 0,8 µm, warsztat będzie musiał wykonać dodatkowe przejścia przycinające na maszynie o średniej prędkości, skutecznie zmniejszając szybkość usuwania do 50% lub mniej.
Wykres pokazuje również, dlaczego wybór maszyny nie może opierać się na jednej liczbie. Szybka maszyna o wydajności usuwania 95% może zakończyć obróbkę zgrubną w ciągu 2 godzin, ale jeśli pozostawi warstwę przetworzonego materiału o grubości 20 µm, kolejna operacja wykańczająca może zająć 6 godzin. Ta sama obróbka zgrubna może zająć maszynie średniej prędkości 3 godziny, ale warstwa przetopu ma tylko 8 µm, więc wykańczanie zajmuje 2 godziny. Całkowity czas cyklu faworyzuje maszynę o średniej prędkości, a integralność powierzchni węglika jest lepsza. Jest to obliczenie, które wykonują doświadczeni producenci narzędzi przed wyceną zamówienia z węglika.
Kolejną obserwacją z wykresu jest różnica pomiędzy wskaźnikiem usunięcia a wynikiem końcowym. W przypadku szybkiego WEDM różnica wynosi 55 punktów procentowych; dla średniej prędkości jest to 25 punktów; w przypadku dużego stożka jest to 5 punktów. Mniejsza szczelina oznacza, że maszyna jest bardziej wyważona, ale równowaga nie zawsze jest celem. Jeśli część jest prostą prostokątną płytą ścieralną z węglików spiekanych o dużych tolerancjach, duża szczelina w maszynie szybkobieżnej nie ma znaczenia. Jeśli część jest precyzyjnym stemplem z tolerancją 0,005 mm, mniejsza szczelina w maszynie średniej prędkości jest niezbędna.
Na koniec należy wziąć pod uwagę, że wartości wykresu są znormalizowane dla konkretnego przedmiotu obrabianego. Zmiana gatunku węglika — na przykład z 12% kobaltu na 6% kobaltu — spowoduje obniżenie wyników wykończenia, ponieważ niższa zawartość spoiwa powoduje, że materiał jest bardziej kruchy i podatny na mikropęknięcia. Zwiększenie grubości przedmiotu obrabianego z 40 mm do 80 mm również zmniejszy szybkość usuwania na całej płycie, ale maszyna o średniej prędkości może lepiej zachować przewagę w zakresie wykończenia, ponieważ utrzymuje stałe naprężenie drutu. Te zmienne oznaczają, że wykres powinien być używany jako punkt wyjścia, a nie stała specyfikacja.
Kluczowe dania na wynos: Wykres potwierdza, że obróbka metodą WEDM o średniej prędkości zapewnia najlepszą równowagę w przypadku węglików spiekanych, ale obrabiarki o dużej prędkości nadal umożliwiają obróbkę zgrubną, gdy integralność powierzchni nie jest czynnikiem ograniczającym.
Typowe zastosowania węglików i przewodnik doboru
Drut węglikowy EDM jest stosowany w gałęziach przemysłu, w których zarówno odporność na zużycie, jak i precyzja mają kluczowe znaczenie. Do najczęstszych zastosowań należą tłoczniki, narzędzia wykrawające, tłoczniki, płyty ścieralne i wkładki do form wtryskowych. W każdym przypadku część węglikową należy przyciąć do ostatecznego kształtu po spiekaniu i szlifowaniu, a elektroerozja drutowa jest często jedynym procesem, który pozwala uzyskać wymaganą geometrię bez powodowania pęknięć. Na przykład progresywna matryca do tłoczenia złączy elektrycznych wykorzystuje wkładki węglikowe o skomplikowanych profilach; Drut EDM tnie profil i kątowniki przyłożenia w jednym ustawieniu.
Wybierając elektrodrążarkę drutową do węglików spiekanych, zacznij od otoczki części i tolerancji. Jeśli część jest większa niż 300 mm × 400 mm, będziesz potrzebować maszyny z większym stołem roboczym i stabilną ramą. Jeżeli tolerancja jest węższa niż ±0,01 mm, należy preferować obróbkę WEDM o średniej prędkości ze sterowaniem w pętli zamkniętej i kompensacją termiczną. Jeśli część zawiera stożki większe niż 15 stopni, konieczna jest maszyna o dużym stożku. Poniższa tabela podsumowuje logikę wyboru.
Przewodnik po wyborze elektrodrążarki drutowej węglikowej według wymagań aplikacji. | Wymagania aplikacji | Zalecany typ maszyny | Kluczowa specyfikacja | Typowy drut |
| Obróbka zgrubna dużych bloków węglikowych | Szybki WEDM | Wysoka wydajność usuwania, duży stół roboczy | Molibden 0.20 mm |
| Precyzyjne matryce i stemple | Średnioszybki WEDM | Wielokrotność, dokładność ±0,005 mm | Mosiądz ocynkowany 0.25 mm |
| Skomplikowane formy z przeciągiem | WEDM o dużym stożku | Stożek do 30°, stabilne napięcie | Wyżarzane dyfuzyjnie 0.25 mm |
| Drobne, delikatne wstawki | Średnioszybki WEDM | Niska energia rozładowania, doskonałe wykończenie | Wyżarzane dyfuzyjnie 0.20 mm |
| Produkcja wielkoseryjna | Średnioszybki WEDM | Automatyczne nawlekanie drutu, niezawodne AWC | Drut kompozytowy 0,30 mm |
Oprócz maszyny należy wziąć pod uwagę całkowity koszt procesu. Węglik jest drogi, a złomowana część może kosztować setki lub tysiące dolarów. To sprawia, że niezawodność wycinarki drutowej EDM ma kluczowe znaczenie. Maszyna z automatycznym systemem nawlekania drutu zmniejsza ryzyko błędu ludzkiego, ale zwiększa złożoność. Dla warsztatu, który codziennie przecina węgliki, inwestycja jest uzasadniona. W przypadku warsztatu, który okazjonalnie tnie węgliki, wystarczy prostsza maszyna z ręcznym gwintowaniem. Decyzja powinna opierać się na rocznej wielkości pracy węglika i wartości ciętych części.
 Maszyna EDM DK45D CNC o dużym stożku do cięcia drutu do precyzyjnej obróbki form EDM z drutem o dużym stożku serii DK45D: Zaprojektowana specjalnie do zadań cięcia z dużą precyzją i dużym stożkiem, ta seria jest idealna do precyzyjnej obróbki wymagającej znacznych... Zobacz produkt →
Kluczowe dania na wynos: Dopasuj maszynę do wymagań koperty części, tolerancji i stożka; w przypadku węglika precyzja i integralność powierzchni zwykle przewyższają czystą prędkość.
Wskazówki dotyczące konserwacji i obsługi drutu węglikowego EDM
Cięcie węglika powoduje dodatkowe obciążenie systemu elektrodrążenia drutowego, dlatego okresy między konserwacjami powinny być krótsze niż w przypadku obróbki stali. Wodę dielektryczną należy utrzymywać w czystości: jony kobaltu i wolframu szybko się gromadzą, a jeśli przewodność wzrasta powyżej 15 µS/cm, pogarsza się stabilność wyładowania. Sprawdzaj żywicę dejonizacyjną i filtry co 100 godzin cięcia węglika lub częściej, jeśli maszyna pracuje nieprzerwanie. Temperatura wody powinna być kontrolowana w zakresie ±1°C, aby zapobiec odkształceniom termicznym przedmiotu obrabianego.
Prowadnice drutu i ślizgacze zużywają się szybciej w przypadku węglika, ponieważ cząstki ścierne przedostają się do ścieżki płukania. Sprawdzaj prowadnice co 200 godzin i wymieniaj je, jeśli średnica drutu zmieni się o więcej niż 0,01 mm. Naprężenie drutu powinno być utrzymywane na poziomie górnej granicy zakresu pracy maszyny, ale nie tak wysokie, aby drut nie pękł. W przypadku drutu powlekanego o grubości 0,25 mm na maszynie średnioobrotowej typowe jest naprężenie 12–15 N. Na maszynie szybkobieżnej z drutem molibdenowym napięcie wynosi zwykle 8–12 N.
Z operacyjnego punktu widzenia najważniejszą zasadą jest, aby nigdy nie pomijać przejść trymowania. Część węglikowa, która po zgrubnej obróbce wygląda akceptowalnie, często nie będzie działać, ponieważ warstwa przetworzonego zawiera mikropęknięcia. Wykonaj co najmniej dwa przejścia przycinania, a w przypadku matryc krytycznych cztery. Pierwsze przejście przycinające usuwa 20–30 µm, drugie 10–15 µm, a ostatnie przejścia usuwa 5 µm lub mniej. Utrzymuj umiarkowane ciśnienie płukania podczas przejść dostrajających, aby uniknąć wibracji drutu. Jeśli maszyna na to pozwala, w ostatnim przejściu użyj niższej prędkości podawania drutu, aby zmniejszyć ślady drutu.
Na koniec udokumentuj parametry każdego gatunku węglika i geometrii części. Gatunki węglików od różnych dostawców mogą zachowywać się inaczej, a receptura, która sprawdza się w przypadku jednej partii, może nie działać w przypadku innej. Prowadź rejestr energii wyładowania, częstotliwości impulsów, prędkości podawania drutu i ciśnienia płukania. Z biegiem czasu dziennik ten staje się cenną bazą wiedzy, która skraca czas konfiguracji i zmniejsza liczbę odpadów.
Kluczowe dania na wynos: Węglik wymaga krótszych cykli konserwacji i ścisłej dyscypliny w przypadku wielu cięć; Oszczędzanie na przejazdach trymowania to najszybszy sposób złomowania drogiej części.
Często zadawane pytania: Drut EDM do węglików spiekanych
Czy drut EDM może ciąć węglik wolframu? Tak. Węglik wolframu przewodzi prąd elektryczny, więc elektroerozja może go przeciąć. Jednakże proces ten wymaga niższej energii wyładowania i wielu przejść wykończeniowych, ponieważ spoiwo kobaltowe może ulegać selektywnej erozji. Bez odpowiednich parametrów w wyniku cięcia mogą powstać mikropęknięcia i chropowata powierzchnia. |
Która wycinarka drutowa jest najlepsza do obróbki węglików spiekanych? Generalnie najlepsza jest średnioszybka maszyna drutowa EDM (MS-WEDM) z możliwością wykonywania wielu cięć. Utrzymuje stałe napięcie drutu i zapewnia doskonałe wykończenie powierzchni. Do obróbki zgrubnej można stosować technologię WEDM o dużej prędkości, ale nie nadaje się ona do wymiarowania końcowego węglików spiekanych. |
Ile przejść przycinania jest potrzebnych w przypadku węglika? Co najmniej dwa przejścia przycinania i do czterech w przypadku matryc precyzyjnych. Każde przejście usuwa coraz mniej materiału: 20–30 µm, 10–15 µm i 5 µm lub mniej. Przejścia wykończeniowe usuwają warstwę przetworzonego materiału i poprawiają integralność powierzchni. |
Jaki drut jest najlepszy do cięcia węglików spiekanych? Mosiądz ocynkowany wire is a good all-purpose choice for roughing and intermediate cuts. For finishing, diffusion-annealed wire provides a finer surface. Molybdenum wire is acceptable for high-speed roughing but leaves a rougher finish. |
Jak uniknąć mikropęknięć na powierzchni węglika? Używaj niskiej energii wyładowania, utrzymuj dielektryk w czystości i nigdy nie pomijaj przejść trymowania. Utrzymuj także stabilne napięcie drutu i umiarkowane ciśnienie płukania. Jeśli mikropęknięcia nadal się pojawiają, skróć czas trwania impulsu i zwiększ odstęp między impulsami. |
Czy chiński producent elektrodrążarki drutowej może dostarczyć maszyny do obróbki węglików spiekanych? Tak. Wielu chińskich producentów elektrodrążarek drutowych, w tym Taizhou Xinchengyang, produkuje maszyny o średniej prędkości i dużym stożku, które są odpowiednie do węglika. Kluczem jest sprawdzenie przed zakupem możliwości maszyny w zakresie wykonywania wielu cięć, stabilności termicznej i wsparcia posprzedażnego. |
Kluczowe dania na wynos: Odpowiedzi na często zadawane pytania potwierdzają, że elektroerozja drutem węglikowym jest dojrzałym procesem, ale wymaga odpowiedniej maszyny, drutu i strategii wielu cięć, aby uniknąć kosztownych awarii.
Skąd pozyskać wycinarki drutowe do węglików spiekanych
Jeśli oceniasz maszynę drutową EDM do produkcji węglików, najbardziej niezawodną ścieżką jest bezpośrednia współpraca z producentem, który rozumie materiał. Taizhou Xinchengyang Machinery Manufacturing Co., Ltd buduje maszyny drutowe EDM od 1999 r., a marka POOSN powstała w 2003 r. Firma oferuje cztery linie produktów obejmujące cięcie z dużą, średnią prędkością i dużym stożkiem, z których wszystkie można skonfigurować do obróbki węglików spiekanych. Obrabiarki średnioobrotowe serii PS-C szczególnie dobrze nadają się do precyzyjnych matryc węglikowych, natomiast seria wysokoobrotowa DK77 radzi sobie ekonomicznie z obróbką zgrubną. Seria DKD o dużym stożku przeznaczona jest do złożonych wkładek formowych z elementami zakrzywionymi.
Jako chiński producent elektrodrążarki drutowej firma eksportuje do Azji Południowo-Wschodniej, Azji Zachodniej, Europy i obu Ameryk oraz zapewnia obsługę w języku angielskim, rosyjskim i arabskim. Fabryka koncentruje się na stabilnych dostawach, niestandardowych konfiguracjach i elastycznej obsłudze. W przypadku nabywców, którzy potrzebują niezawodnej maszyny do cięcia drutem EDM do węglików spiekanych, proces selekcji powinien obejmować przegląd systemu kontroli wyładowania maszyny, dostępność oprogramowania sprzętowego Multi-Cut oraz doświadczenie producenta z twardymi materiałami.
Kluczowe dania na wynos: Zaopatrzenie się w doświadczonego chińskiego producenta elektrodrążarek drutowych zapewnia dostęp do sprawdzonych obrabiarek o średniej prędkości i dużym stożku, które można dostosować do produkcji węglików spiekanych.