Drut EDM do części samochodowych: tolerancje, wybór maszyny, przewodnik dostawcy
2026-09-21
Weźmy pod uwagę typową pracę. Dostawca hamulców poziomu 1 potrzebuje 240 hartowanych wkładek D2, każda z rowkiem uszczelniającym o średnicy 0,6 mm, które muszą wykazywać niewielką tolerancję szerokości – i utrzymywać ją po utwardzeniu do 60 HRC. Po stwardnieniu półfabrykatów komora frezarska, w której wycinane są prototypy, nie jest już w stanie utrzymać rowka, a szlifowanie wymaga tarczy o niestandardowym kształcie i trzytygodniowego mocowania. Ta notatka w rogu rysunku przenosi zadanie na maszynę drutową EDM.
Ten przewodnik jest przeznaczony dla osób, które to robią: kierowników narzędziowni, inżynierów procesu i zespołów zakupowych oceniających drut EDM do oprzyrządowania motoryzacyjnego — wkładki do tłoczników, stemple, wkładki do form, narzędzia skrawające z węglików spiekanych i matryce do laminowania EV. Opisano w nim, gdzie pasuje proces, jaką tolerancję może wytrzymać, czym różnią się klasy maszyn i co należy sprawdzić przed złożeniem zamówienia.
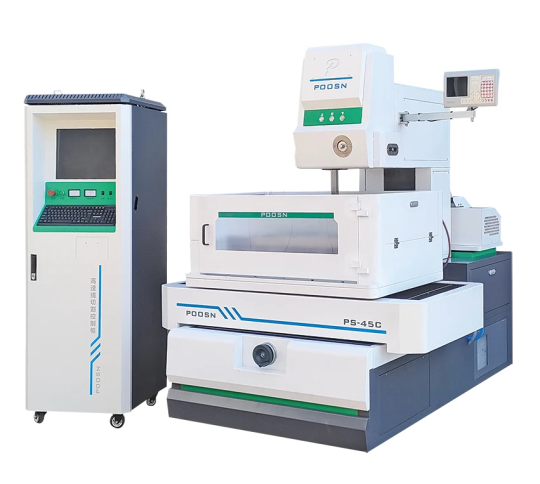
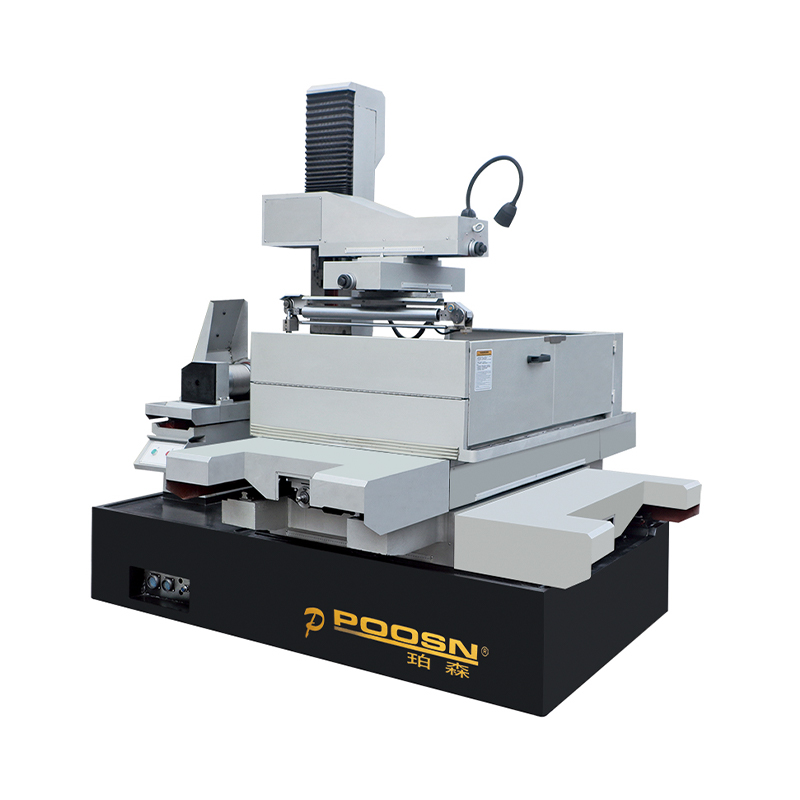
Średnioobrotowa wycinarka drutowa POOSN PSC z szafą sterowniczą CNC — cięcie wieloprzebiegowe dla precyzyjnego oprzyrządowania i płytek hartowanych.
Drut EDM – również pisany metodą wycinania drutowego EDM lub WEDM – usuwa materiał za pomocą kontrolowanych wyładowań elektrycznych pomiędzy elektrodą z cienkiego drutu a przedmiotem obrabianym, zanurzonym lub przepłukanym w wodzie dejonizowanej. Ponieważ drut nigdy nie dotyka części, twardość, grubość ścianki i rozmiar elementu przestają być barierami: hartowana stal i węglik, których nie można obrobić żadną krawędzią skrawającą, są przycinane do ostatecznego rozmiaru w jednym ustawieniu, bez siły skrawania i bez zadziorów mechanicznych.
Pytaniem inżynierskim nie jest to, czy obrabiarka drutowa EDM może wytworzyć część. Zwykle tak. Pytanie brzmi, jakiej klasy maszyny, jakiego zakresu roboczego i jakiej możliwości stożka faktycznie potrzebuje dane zadanie – a możliwość zakupu, której warsztat nigdy nie wykorzysta, jest najczęstszą przyczyną błędnego zakupu.
Dlaczego drut EDM jest używany w oprzyrządowaniu motoryzacyjnym
Cztery ograniczenia kierują oprzyrządowanie motoryzacyjne w kierunku WEDM i zwykle pojawiają się one razem, a nie pojedynczo.
Twardość po obróbce cieplnej. Płytki i stemple są całkowicie hartowane, nawęglane (zwykle o głębokości korpusu 0,6–1,2 mm) lub wykonane z węglika spiekanego, ponieważ muszą wytrzymać setki tysięcy uderzeń. WEDM usuwa materiał raczej poprzez erozję iskrową niż za pomocą krawędzi skrawającej, dlatego hartowane płytki D2 lub SKD11 można wykończyć na wymiar po hartowaniu – bez ryzyka odkształcenia, jakie występuje w przypadku szlifowania wykańczającego hartowanej części.
Rozmiar elementu poniżej promienia frezu. Rowek uszczelniający o średnicy 0,6 mm ma promień naroża, którego nie da się wykonać w praktycznym frezie walcowo-czołowym, a ta sama ścianka zatrzymuje szczelinę wtryskiwacza o średnicy 0,4 mm lub kwadratowy narożnik wewnętrzny. Drut jest narzędziem: nie ma promienia naroża narzędzia, który można by skompensować, ani minimalnego promienia wewnętrznego poza promieniem drutu plus iskiernik.
Brak siły cięcia. Obudowy cienkościenne, żebra o grubości 0,8 mm na wsporniku konstrukcyjnym oraz długie, smukłe rdzenie uginają się pod obciążeniami frezarskimi. WEDM zasadniczo nie wykorzystuje żadnej siły mechanicznej, więc ścianę o grubości 0,5 mm można ciąć bez podparcia i bez sprężynowania.
Częstotliwość rewizji. Tłocznik może być wielokrotnie modyfikowany w ramach programu pojazdu w miarę pojawiania się modernizacji, wariantów wyposażenia i specyfikacji regionalnych. W przypadku WEDM jest to raczej edycja programu niż nowa elektroda, uchwyt lub narzędzie formujące, co w przypadku prac o małej i średniej objętości często przewyższa mniejszą prędkość skrawania.
Ogólna zasada: jeśli część jest przewodząca, twardsza niż około 45 HRC i ma cechę węższą niż 1 mm lub grubość ścianki cieńszą niż 1,5 mm, elektrodrążenie drutowe należy od początku uwzględnić w procesie technologicznym, a nie dodawać jako operację ratunkową po niepowodzeniu frezowania.
Typowe części samochodowe, matryce i oprzyrządowanie wycinane drutem EDM
Są to aplikacje, które faktycznie trafiają na maszynę. Wzór jest spójny: część jest hartowana, cienka lub blokowana geometrycznie dla konwencjonalnego noża.
Tylko typowe wartości referencyjne. Rzeczywiste wyniki zależą od konfiguracji maszyny, materiału i grubości przedmiotu obrabianego, parametrów skrawania, liczby przejść, warunków termicznych i metody kontroli. Wartości te nie stanowią wartości gwarantowanej dla żadnej maszyny i nie należy ich podawać jako tolerancji umownej.
Kategoria części
Typowy materiał
Typowa tolerancja odniesienia
Powód WEDM jest określony
Wkładki do tłoczników, stemple i ściągacze
D2, SKD11, Cr12MoV, węglik
0,003–0,008 mm
Cięcie po stwardnieniu; brak zniekształceń podczas szlifowania
Wkładki do form odlewniczych i wtryskowych
H13, 8407, S136
0,005–0,010 mm
Głębokie, wąskie żebra i przeciągnięte ściany
Widełki zmiany biegów i oprzyrządowanie synchronizatora
20MnCr5, SCM415
0,008–0,012 mm
Nawęglane powierzchnie i wąskie elementy kątowe
Rowki uszczelniające zacisk hamulcowy
Żeliwo, stop aluminium
0,008–0,015 mm
Szerokość rowka poniżej promienia frezu
Gniazda wtryskiwaczy i kryzy rozpylające
Hartowana stal nierdzewna, stal narzędziowa
0,003–0,006 mm
Okrągłość i integralność powierzchni wewnątrz otworu
Obudowy czujników i wkładki złączy
Mosiądz, miedź berylowa
0,010–0,020 mm
Cienkie ściany, które nie wytrzymują siły ściskającej
Narzędzia skrawające, przeciągacze i rozwiertaki z węglików spiekanych
Krawędzie bez zadziorów i dokładność laminowania piętrowego
Dwie kategorie płacą za maszynę samodzielnie. Hartowane wkładki do tłoczenia to klasyczny przypadek; Najszybciej rozwijają się matryce do laminowania EV, ponieważ zadziory zwielokrotniają się na tysiącach ułożonych w stos arkuszy i mogą stać się zwarciem w gotowym stojanie lub wirniku. Elektrodrążarka drutowa może wytwarzać krawędzie pozbawione zadziorów, a dodatkowe przejścia wykańczające mogą znacznie zmniejszyć grubość warstwy przetopu i poprawić integralność powierzchni.
Materiały odpowiednie do elektrodrążenia drutowego samochodowego
EDM jest często nazywany materiałem niezależnym, ponieważ wymaga jedynie przewodności elektrycznej. W praktyce metalurgia nadal zmienia szybkość skrawania, integralność powierzchni i liczbę potrzebnych przejść – różnice są na tyle duże, że wpływają na wycenę.
Grupa materiałowa
Zachowanie w WEDM
Praktyczna uwaga
Hartowane stale narzędziowe (D2, SKD11, Cr12MoV, H13)
Najłatwiejsza grupa: dobrze postępować, czysto spłukać, zachować tolerancję w przejściach
Wieloprzejściowe nacięcia na płytce o średnicy 40 mm umożliwiają uzyskanie dokładnego wykończenia powierzchni
Stale nawęglane i nawęglane
Twarda obudowa na miękkim rdzeniu ulega erozji w różnym tempie; drut pozostaje w tyle w obudowie i przyspiesza w rdzeniu
Zmniejsz parametry obróbki zgrubnej i sprawdź płukanie; rogi jako pierwsze pokazują różnicę
Węglik spiekany
Tnie dobrze, ale mikropęknięcia i zubożenie kobaltu stanowią realne ryzyko przy wysokiej energii wyładowania
Obróbka zgrubna przy niższym zużyciu energii plus jeden lub dwa dodatkowe przejścia przycinające
Stopy tytanu i niklu (Ti-6Al-4V, Inconel)
Tnij wolniej niż stal przy tej samej grubości; ryzyko przekształcenia warstwy w przypadku pominięcia przycięć
Tam, gdzie integralność powierzchni ma kluczowe znaczenie, powszechnie stosuje się minimum trzech przejść
Stopy aluminium i miedzi
Aluminium tnie szybko, ale może się utleniać; miedź i mosiądz odprowadzają ciepło i tną mniej wydajnie
Nie należy podawać tej samej stawki godzinowej co stal narzędziowa
Węglik i stopy niklu to dwie grupy, w przypadku których zaoszczędzenie na przejściu przycinającym jest fałszywą oszczędnością, ponieważ uszkodzenie pojawia się kilka tygodni później w postaci odprysków lub pęknięcia zmęczeniowego, a nie jako natychmiastowa wada wymiarowa.
Jaką tolerancję może wytrzymać elektroerozja drutowa?
Tolerancja wydrukowana na rysunku i tolerancja, jaką może utrzymać zakład w produkcji, to dwie różne liczby. Większość oprzyrządowania samochodowego mieści się w środku zakresu praktycznego, czyli dokładnie tam, gdzie ekonomika obróbki elektroerozyjnej jest najbardziej korzystna.
Hartowane wkładki do matryc i form siedzieć na najciaśniejszym końcu, ponieważ luz przy wygaszaniu i przycinaniu bezpośrednio określa wysokość zadziorów i żywotność matrycy. Dotarcie do tego pasma wymaga precyzyjnej maszyny, kontrolowanego środowiska i trzech lub więcej przejść.
Gniazda wtryskiwaczy zwykle kierują się okrągłością i wykończeniem powierzchni, a nie rozmiarem bezwzględnym – jest to ważne rozróżnienie przy pisaniu specyfikacji zakupu.
Widelec zmiany biegów i oprzyrządowanie synchronizatora mieści się w zakresie, który średnioobrotowa maszyna z dwoma przejściami tnącymi radzi sobie komfortowo i powtarzalnie.
Rowki uszczelniające zacisk hamulcowy to zazwyczaj przejście zgrubne plus jedno przejście przycinające w większości klas maszyn.
Wsporniki konstrukcyjne i wzmocnienia to najluźniejsza kategoria, w przypadku której zwykle wystarczające jest jednoprzebiegowe cięcie z dużą prędkością, chyba że wymagania dotyczące jakości krawędzi mówią inaczej.
Poniżej zakresu obróbki wykańczającej krzywa kosztów skręca ostro w górę: potrzebne jest środowisko o kontrolowanej temperaturze, co najmniej trzy przejścia, wolniejsze podawanie drutu i poziom dyscypliny operatora, którego nie każdy warsztat jest w stanie utrzymać przez trzy zmiany. W drugiej kolejności uczciwym konkurentem jest cięcie laserowe lub plazmowe o wysokiej rozdzielczości, a nie frezowanie.
Oddzielenie tolerancji, której faktycznie potrzebuje klient, od tolerancji wydrukowanej na rysunku, jest najcenniejszym nawykiem w tej branży. Cytaty mogą się podwoić, jeśli ogólna uwaga napisana dla powierzchni funkcjonalnej zostanie naniesiona na powierzchnię, która nigdy nie dotyka innej części.
Elektroerozja drutowa o dużej prędkości vs średnia prędkość vs duży stożek
Wysoka prędkość drutu EDM , często zbudowana na platformie DK77, zapewnia najniższy koszt milimetra kwadratowego cięcia. Jest to właściwe rozwiązanie w przypadku wsporników, podkładek, prostych stempli i wszelkich prac, w których akceptowalna jest luźniejsza opaska.
EDM drutowy średniej prędkości plasuje się pomiędzy maszynami szybkimi i precyzyjnymi. Dodaje kontrolowane cięcie wieloprzebiegowe i sztywniejsze prowadzenie drutu, a to połączenie przesuwa osiągalną taśmę od luźnego końca do końca o dokładnym wykończeniu — jest to jeden z powodów, dla których maszyny o średniej prędkości są powszechnie stosowane w oprzyrządowaniu motoryzacyjnym. Koszt cięcia jest wyższy niż w przypadku maszyny o dużej prędkości, ale spada zarówno ilość złomów, jak i liczba godzin wykańczania ręcznego.
Cięcie wieloprzebiegowe to raczej zdolność niż klasa maszyny: przejście zgrubne, po którym następuje jeden lub więcej przejść przycinających przy stopniowo niższej energii wyładowania. Obsługuje go każda maszyna o średniej prędkości i precyzji i właśnie to zapewnia zarówno węższą tolerancję, jak i dokładniejsze wykończenie powierzchni, czego wymagają specyfikacje motoryzacyjne — w przypadku cięcia w jednym przejściu nigdy tego nie można osiągnąć. Zanim zaczniesz zwracać uwagę na cokolwiek innego, potwierdź liczbę trymów przechodzących przez wsporniki sterujące, ponieważ ta liczba wyznacza podłogę w zakresie osiągalnej tolerancji.
Precyzyjne maszyny drutowe EDM , które utrzymują najciaśniejsze opaski przy mniejszym drucie, są uzasadnione głównie w przypadku matryc do laminowania pojazdów elektrycznych, oprzyrządowania wtryskowego i obróbki węglików spiekanych, gdzie wymagania dotyczące tolerancji i integralności powierzchni są naprawdę wąskie. Kosztują znacznie więcej i wymagają kontrolowanego środowiska.
Kup klasę obejmującą zakres tolerancji, którego naprawdę potrzebujesz, a nie najwęższy rysunek w pliku, ponieważ różnica cen między klasami jest znacznie większa niż różnica w jakości osiągalnej przy zwykłej pracy samochodowej.
Jak wybrać odpowiednią maszynę drutową EDM do oprzyrządowania samochodowego
Wybór działa lepiej z części niż z katalogu. Uruchom ten łańcuch w kolejności:
Rozmiar i waga części — określa zakres pracy i obciążenie stołu i zwykle wyklucza maszyny, zanim zrobi to cokolwiek innego.
Materiał i twardość — ustawia strategię przejścia i czy biblioteka parametrów musi być zbudowana od podstaw.
Tolerancja i wykończenie, które naprawdę mają znaczenie — ustawia klasę maszyny i to, czy potrzebne jest kontrolowane środowisko.
Stożkowy — Ściany zanurzone, reliefowe lub nachylone decydują, czy w ogóle potrzebna jest maszyna z możliwością stożkowania.
Miesięczne metry cięcia — decyduje między jedną a dwiema maszynami.
Poniższa tabela stanowi punkt wyjścia, a nie specyfikację.
Jeśli Twoja praca to
Zacznij od
Hartowane płytki D2 / SKD11 o grubości około 20–30 µm
Szybka maszyna serii DK77
Precyzyjne oprzyrządowanie wymagające ściślejszej kontroli wymiarów i dokładniejszego wykończenia
Maszyna średnioobrotowa serii PSC
Ogólne narzędzia precyzyjne, w których dominuje koszt w przeliczeniu na część
Seria DK-BC
Ściany pochylone, przeciąg lub głęboki stożek
Seria o dużym stożku (DKD).
Zalecenia w dalszym ciągu zależą od części, a niezawodnym sposobem na rozstrzygnięcie tej kwestii jest wykonanie testu cięcia na własnym materiale, a nie porównanie danych katalogowych.
Cięcie stożkowe do matryc i form kątowych
Matryce i formy samochodowe rzadko mają proste ścianki: kąty pochylenia, kąty przyłożenia i otwory matrycy, które zwężają się od krawędzi skrawającej w dół do strefy prześwitu, wymagają pochylenia drutu.
Stożkowy capability is always quoted at a specified workpiece height , a osiągalny kąt maleje wraz ze wzrostem części. Maszyna przystosowana do danego kąta na jednej wysokości Z niekoniecznie utrzyma ją na innej.
Określ zbieżność zarówno pod kątem kąta, jak i maksymalnego odchylenia na określonej wysokości. Wartość odchylenia — a nie maksymalny kąt — decyduje o tym, czy matryca zostanie prawidłowo zmontowana i jest to liczba, której brakuje w większości cytatów.
Maszyny o dużym stożku korzystaj z niezależnego sterowania osią U/V za pomocą dedykowanej głowicy stożkowej, dzięki czemu przepłukiwanie i napięcie pozostają stałe podczas przechylania się drutu. Bez tego jakość cięcia na stożkowej powierzchni i dokładność naroży ulegają pogorszeniu.
Stożkowy is not free. W przypadku prostych otworów przelotowych, półwyrobów z węglików spiekanych i prostych stempli zwiększa to koszty bez korzyści; jeśli na rysunku nie widać przeciągów, reliefów ani ścian pochylonych, należy pominąć to w specyfikacji.
Modele POOSN o dużym stożku są specyfikowane do ±45°.
POOSN Maszyny drutowe EDM do oprzyrządowania samochodowego
POOSN to marka elektrodrążarek drutowych firmy Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Od trzydziestu lat fabryka produkuje wycinarki drutowe EDM w czterech rodzinach — wycinarki średniej prędkości PS, PSC, duże prędkości DK i wycinanie dużych stożków — oraz eksportuje do Azji Południowo-Wschodniej, Azji Zachodniej, Europy i obu Ameryk jako bezpośredni producent, a nie firma handlowa.
Tylko możliwości na poziomie serii. Koperty modeli, przesuwy, obciążenia stołu i wartości stożka zmieniają się w zależności od konfiguracji i muszą zostać potwierdzone w oparciu o aktualną kartę specyfikacji oferowanego modelu.
Seria
Najlepsze dla
Kluczowy punkt
Seria PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Precyzyjne oprzyrządowanie samochodowe
Cięcie wieloprzebiegowe ze średnią prędkością; dokładność i wykończenie
Seria DK-BC
Ogólne narzędzia precyzyjne
Równowaga szybkości i kosztów; powtarzalna dokładność pozycjonowania 0,002 mm
Seria DK77
Cięcie zgrubne i obróbka ogólna
Ekonomiczne cięcie hartowanego materiału
Seria o dużym stożku (DKD).
Stożkowyed dies and molds
Cięcie stożkowe pod dużym kątem, do ±45°
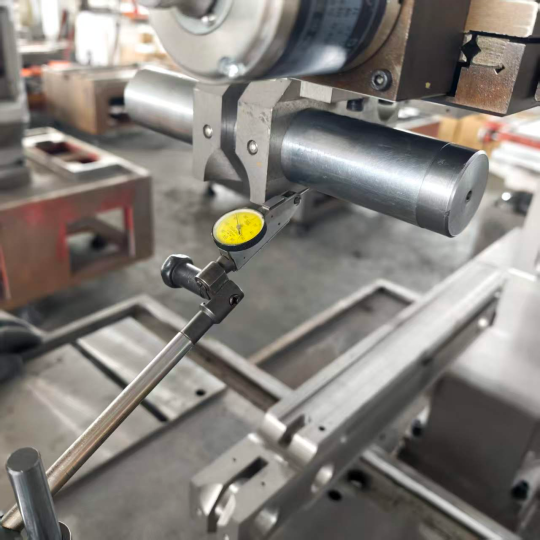
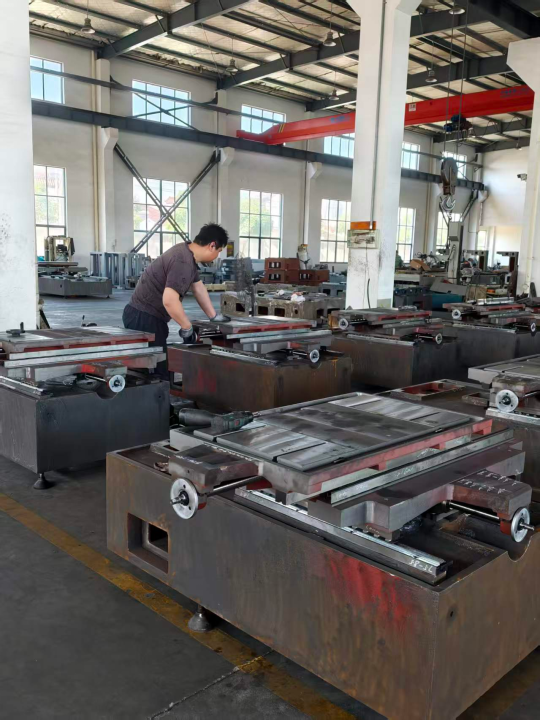
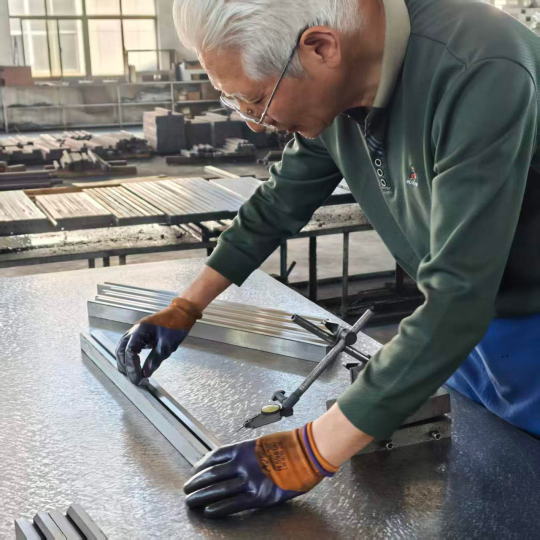
Elektrodrążarki drutowe z serii POOSN. Montaż maszyn i prace prowadnicowe w warsztacie POOSN, wykonane przed ostatecznym osiowaniem.
Jak POOSN weryfikuje dokładność maszyny drutowej EDM
Powiedzenie kupującemu, aby „poprosił o raport z interferometru laserowego” jest łatwe; bardziej przydatne jest pokazanie, co dzieje się w hali produkcyjnej. Oto łańcuch weryfikacji stojący za maszyną POOSN:
Proces płyty siodłowej — 12 godzin odpuszczania, 24 godziny naturalnego chłodzenia i ręczne odprężanie, dzięki czemu geometria zachowuje trwałość przez lata, a nie tylko podczas testu odbiorczego.
Montaż i wyrównanie względem odniesienia mechanicznego lub laserowego, z dokładnością prowadnicy kontrolowaną na hali produkcyjnej, a nie korygowaną na końcu linii.
Dokładność pozycjonowania mierzona interferometrem laserowym przed wysyłką , wraz z raportem z badań wystawionym klientowi.
Trzy bramki inspekcyjne — części przychodzące, proces montażu i końcowa wysyłka przed wysyłką — którymi zajmuje się ośmiu pełnoetatowych inspektorów jakości.
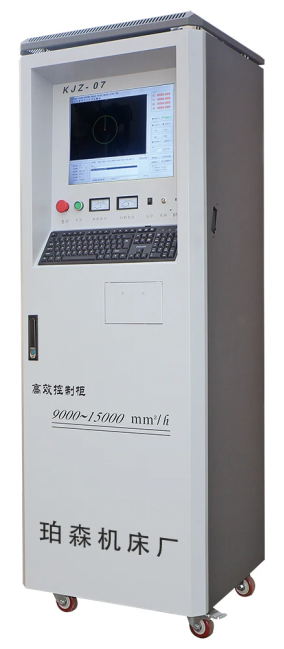
Dopasowany system sterowania — KJZ-07, ZHZK-03, CHK.CNC.SYS lub SN-10000 w zależności od maszyny.
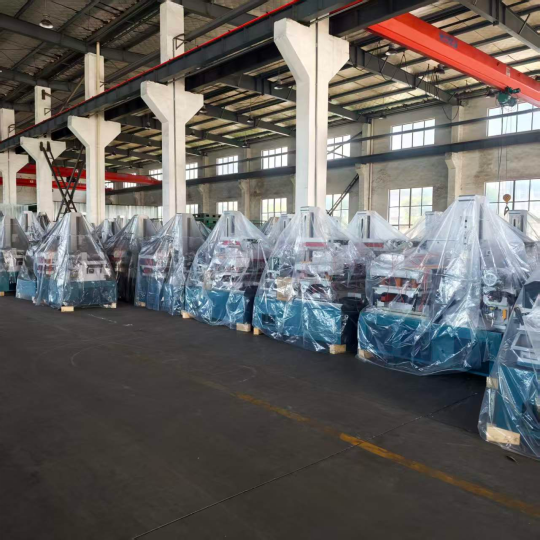
Kontrola dokładności wymiarowej podczas montażu. Kontrola dokładności pozycjonowania za pomocą interferometru laserowego jest oddzielnym, udokumentowanym testem przed wysyłką. Szafa sterownicza POOSN CNC – sterownik dopasowany do maszyny i udokumentowany w języku angielskim dla zamówień eksportowych. Maszyny zmontowane, przetestowane i przygotowane do wysyłki — moment, w którym raport dokładności przemieszcza się wraz z maszyną.
Nie masz pewności, czy narzędzia WEDM o dużej, średniej prędkości lub dużym stożku pasują do Twoich narzędzi motoryzacyjnych? Wyślij nam rozmiar części, materiał, grubość i tolerancje, które rzeczywiście mają znaczenie, a my wrócimy z rekomendacją maszyny, a nie stroną katalogu.
Drut EDM a frezowanie, cięcie laserowe, szlifowanie i drążenie EDM
Porównanie, które ma znaczenie, to nie jest abstrakcyjne wycinanie drutem i frezowanie. Jest to proces, który zapewnia zgodną cechę przy najniższych kosztach pełnego obciążenia w przypadku określonego materiału.
Zakresy odniesienia dla porównania procesów, a nie specyfikacja jakiejkolwiek maszyny. Rzeczywiste wyniki zależą od materiału, grubości, oprzyrządowania, parametrów i metody kontroli.
Proces
Limit twardości
Tolerancja odniesienia
Promień narożnika
Najlepsze dopasowanie w motoryzacji
Drut EDM
Każdy materiał przewodzący, niezależnie od twardości
0,003–0,015 mm
Tylko promień drutu
Hartowane matryce, cienkie ścianki, cechy wewnętrzne
Cięcie laserowe to porównanie, które warto rozszerzyć, ponieważ często jest proponowane jako substytut szybkiej obróbki metodą WEDM na półfabrykatach motoryzacyjnych. Laser wygrywa na płaskich arkuszach, gdzie tolerancja jest luźna, a stan krawędzi nie jest krytyczny. Traci, gdy tylko część jest gruba, gdy tylko strefa wpływu ciepła jest niedopuszczalna lub gdy wymagania tolerancji zmniejszają się znacznie poniżej 0,05 mm. W przypadku narzędzi hartowanych o twardości 60 HRC laser nie jest brany pod uwagę.
Szlifowanie i elektroerozja drutowa nakładają się na obróbkę matryc hartowanych, a podział jest prosty: szlifowanie umożliwia szybsze i tańsze wykonywanie płaskich powierzchni i elementów cylindrycznych, podczas gdy WEDM obsługuje profile wewnętrzne, wąskie szczeliny, ostre narożniki wewnętrzne i wszystko, co wymagałoby niestandardowej tarczy kształtowej. Większość warsztatów narzędziowych dla branży motoryzacyjnej obsługuje oba rozwiązania i odpowiednio kieruje pracą.
Niewiele procesów łączy nieograniczoną twardość przedmiotu obrabianego, tolerancję w zakresie niskich mikronów i zerową siłę skrawania — dlatego hartowane matryce samochodowe i oprzyrządowanie cienkościenne wciąż powracają do elektrodrążenia drutowego pomimo wolniejszej szybkości cięcia.
Jak ocenić producenta lub dostawcę drutu EDM
Klienci z branży motoryzacyjnej przeprowadzają audyt swojego łańcucha dostaw narzędzi, a presja ta spada na każdego, kto dostarcza maszynę. Maszyna, która dobrze tnie w wersji demonstracyjnej, ale nie ma kanału części zamiennych, zobowiązania serwisowego ani procedury ponownej certyfikacji dokładności, w ciągu osiemnastu miesięcy staje się wąskim gardłem produkcji. Poproś o następujące informacje na piśmie:
Zmierzona dokładność konkretnej jednostki , z nazwą metody badawczej – raport interferometru laserowego dotyczący rzeczywistej maszyny, a nie figura katalogowa linii modelowej.
Liczba przycięć przechodzi przez podpory sterujące — wyznacza to granicę osiągalnej tolerancji, a większość kupujących zapomina o tym pytaniu.
Terminy dostaw części zamiennych dla artykułów, które wstrzymują produkcję : płytki zasilające, silniki napinające drut, napędy osi UV i elementy sterujące. Ustalony na piśmie termin realizacji jest wart więcej niż niższa cena maszyny.
Obsługa parametrów dla Twojego miksu materiałów — punkty wyjściowe dla węglików spiekanych, stali nawęglanej oraz, w stosownych przypadkach, stopów tytanu i niklu, przy faktycznie osiąganych grubościach.
Próba cięcia na własnym materiale , wraz z raportem z testu i zastosowanym zestawem parametrów.
Test akceptacyjny maszyny na próbce testowej, która reprezentuje geometrię, wykończenie krawędzi pomiarowej, zachowanie naroży i kąt stożka.
Dokumentacja angielska — instrukcja obsługi, rysunki elektryczne, lista parametrów i dokumentacja sterownicza.
Konfiguracja elektryczna — wymagania dotyczące napięcia, fazy i połączeń dla Twojego obiektu, a także wykaz komponentów elektrycznych.
Wsparcie systemu sterowania — kontroler i wersja, sposób obsługi aktualizacji i części zamiennych oraz to, czy uruchomienie lub aktualizacja maszyny zależy od połączenia internetowego.
Szkolenia, dokumentacja eksportowa i personalizacja — co obejmuje i w jakim języku; pakowanie, załadunek i dokumenty celne do miejsca docelowego; oraz czy fabryka może dostarczać osprzęt, wyższe obudowy, wydłużony przesuw Z lub integrację komórek automatyki, a nie tylko maszyny katalogowe.
Przed porównaniem cen znormalizuj oferty: dodaj pierwszy rok materiałów eksploatacyjnych, ryzyko części zamiennych wynikające z podanych terminów realizacji oraz wartość oferowanych parametrów i wsparcia szkoleniowego. Maszyny różniące się zauważalnie ceną zakupu mogą zostać całkowicie odwrócone po uwzględnieniu tych czynników. W przypadku oprzyrządowania samochodowego relacja z dostawcą ma większe znaczenie niż specyfikacja maszyny, ponieważ udokumentowany czas realizacji i gotowa tabela parametrów pozwalają utrzymać produkcję maszyny w trzecim roku.
Potrzebujesz testu cięcia przed złożeniem zamówienia? Prześlij nam swój rysunek i specyfikację materiału, a my wytniemy część i odeślemy ją z zmierzonym wynikiem.
Koszty, materiały eksploatacyjne i konserwacja elektrodrążarki drutowej samochodowej
Koszt części jest zdominowany przez trzy zmienne: długość cięcia, wysokość przedmiotu obrabianego i liczbę przejść. Dwuprzebiegowe cięcie płytki stalowej o średnicy 40 mm zajmuje znacznie więcej czasu pracy maszyny niż jednoprzebiegowe cięcie tej samej geometrii, a wzrost ten dotyczy prawie wyłącznie czasu pracy maszyny, a nie zużycia drutu.
Koszt drutu zależy od sposobu jego wykorzystania przez maszynę: tam, gdzie drut jest ponownie używany, aż się zepsuje lub średnica spadnie poniżej progu użyteczności, jest to niewielka pozycja kosztowa, a w przypadku jednorazowego użytku, zużycie staje się widoczną pozycją. Tak czy inaczej, przy typowych długościach cięcia drutu zwykle stanowi niewielką część całkowitego kosztu części, dlatego optymalizacja liczby przejść przycinania ma większe znaczenie niż zakup tańszego drutu.
Oprócz drutu materiałami eksploatacyjnymi są filtry dielektryczne, żywica, dysze i zespoły prowadzące. Życie przewodnika to rzecz najczęściej niedoceniana : w maszynie trzyzmianowej górne i dolne prowadnice należy sprawdzać co miesiąc i wymieniać zgodnie z harmonogramem, a nie w przypadku awarii, ponieważ zużyta prowadnica objawia się stopniowym wkradaniem się błędu stożka i można go łatwo przeoczyć, dopóki części nie zaczną przechodzić kontroli.
Praca na krótkich zmianach zapobiega większości z nich:
Czyść filtry dielektryczne zgodnie z harmonogramem, a nie w przypadku alarmu.
Co tydzień sprawdzaj napięcie drutu za pomocą miernika, a nie za pomocą ucha.
Okresowo sprawdzaj dokładność pozycjonowania, ponieważ dryft termiczny gromadzi się w sposób niewidoczny na części.
Utrzymuj przewodność dielektryczną w zakresie określonym przez konstruktora maszyny — dryft przewodności zmienia charakterystykę iskry, a tym samym tolerancję.
Rejestruj każdą wymianę przewodnika.
W ogniwie trójzmianowym planowa wymiana prowadnic i kontrola przewodności dielektrycznej zapobiegają większej liczbie złomów niż jakikolwiek program szkolenia operatorów, ponieważ obie awarie rozwijają się powoli i są niewidoczne na jednej części.
Najczęściej zadawane pytania dotyczące elektrodrążenia drutowego samochodowego
Jaką tolerancję może zachować przemysł motoryzacyjny WEDM w produkcji?
Zależy to bardziej od strategii przejścia i środowiska warsztatu niż od marki maszyny: maszyna średnioobrotowa z dwoma lub trzema przejściami powtarzalnie pokonuje środek praktycznego zakresu, maszyna precyzyjna w kontrolowanym środowisku dociera do wąskiego końca, a jednoprzebiegowa maszyna o dużej prędkości pokrywa luźny koniec. Powyższe pasma odniesienia opisują typowe wymagania, a nie wartości gwarantowane.
Czy drut EDM może przeciąć część nawęglaną lub nawęglaną?
Tak. Nawęglana obudowa i bardziej miękki rdzeń ulegają erozji z nieco różną szybkością, dlatego należy zmniejszyć parametry obróbki zgrubnej i dokładnie sprawdzić płukanie. Narożniki najpierw pokazują różnicę, a typowym rozwiązaniem jest wolniejsze przejście zgrubne plus dodatkowe przejście przycinające.
Czy obróbka WEDM o dużej czy średniej prędkości jest lepsza w przypadku narzędzi motoryzacyjnych?
Średnia prędkość jest zwykle wybierana tam, gdzie praca wymaga wąskiej tolerancji i kontrolowanego wykończenia, ponieważ cięcie wieloprzebiegowe i napęd ze sztywnym drutem znacznie lepiej utrzymują taśmę. Wysoka prędkość pozostaje lepszym wyborem w przypadku wsporników, podkładek i prostych stempli, gdzie luźny pas jest akceptowalny i dominuje koszt w przeliczeniu na część.
Czy drut EDM może produkować części samochodowe na dużą skalę?
Drut EDM machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part.
Który drut należy wybrać do obróbki matryc samochodowych?
Określ typ i średnicę drutu, na którym zbudowana jest biblioteka parametrów konstruktora, dla Twojego materiału i grubości, i potwierdź to na piśmie. Gatunki pokrywane są powszechnie stosowane w celu poprawy spłukiwania i jakości krawędzi w przejściach przycinających; w przypadku maszyn szybkobieżnych z drutem posuwisto-zwrotnym drut molibdenowy pozostaje standardem.
Co należy sprawdzić przed zamówieniem wycinarki drutowej do prac motoryzacyjnych?
Liczba przycięć przechodzi przez podpory sterujące, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Poproś o test cięcia
Narzędziownia obsługująca programy tłoczenia, hamulców, przekładni i pojazdów elektrycznych zazwyczaj potrzebuje jednej maszyny średnioobrotowej do prac ciasnych i jednej lub dwóch maszyn wysokoobrotowych do prac objętościowych, a także możliwości stożkowania, jeśli częścią zestawu jest obróbka matrycy. Wysłanie rysunku zawierającego materiał, twardość, grubość i tolerancje, które faktycznie mają znaczenie, to najszybszy sposób na uzyskanie przydatnej rekomendacji maszyny, a nie strony katalogu — odpowiedź zwykle zmienia się po oddzieleniu rzeczywistego zakresu tolerancji od uwag ogólnych.