Dom / Wiadomości / Wiadomości branżowe / Drut EDM dla przemysłu lotniczego: Przewodnik precyzyjnego cięcia kluczowych komponentów
Drut EDM dla przemysłu lotniczego: Przewodnik precyzyjnego cięcia kluczowych komponentów
Dom / Wiadomości / Wiadomości branżowe / Drut EDM dla przemysłu lotniczego: Przewodnik precyzyjnego cięcia kluczowych komponentów
Drut EDM dla przemysłu lotniczego: Przewodnik precyzyjnego cięcia kluczowych komponentów
2026-09-15
Twój warsztat otrzyma partię płytek blokujących łopatki turbiny Inconel 718, stos tytanowych uszczelek przeciwpożarowych oraz zestaw hartowanych wkładek D2 do matrycy do kucia podwozia. Rysunek wymaga tolerancji profilu w zakresie ±0,005 mm, wykończenia powierzchni lepszego niż Ra 0,8 µm i warstwy przetworzonej pozbawionej mikropęknięć. Harmonogram produkcji przewiduje siedem dni.
Dzięki takim wymaganiom elektroerozja drutowa zajmuje tak stabilne miejsce w produkcji lotniczej. Elektroerozja drutowa – również pisana metodą wycinania drutowego EDM lub WEDM – usuwa materiał pod wpływem kontrolowanych wyładowań elektrycznych w płynie dielektrycznym, dzięki czemu twardość i wytrzymałość przedmiotu obrabianego nie ograniczają procesu w taki sam sposób, w jaki ograniczają frezowanie lub szlifowanie. Materiały, które są trudne lub niemożliwe do cięcia za pomocą narzędzia krawędziowego, można nadal przyciąć do gotowego profilu. Warsztaty lotnicze od dziesięcioleci polegają na tym procesie w przypadku szczelin w kształcie jodły, elementów chłodzących, precyzyjnych wsporników, pierścieni uszczelniających i cienkościennych obudów, gdzie zadziory, odkształcenia narzędzi i przypalenia przy szlifowaniu są niedopuszczalne.
W tym przewodniku dowiesz się, jak proces przebiega na materiałach lotniczych, gdzie leżą praktyczne granice tolerancji, wykończenia powierzchni i integralności powierzchni, jaką klasę maszyny warto wziąć pod uwagę dla danej rodziny części i co sprawdzić przed złożeniem zamówienia – łącznie z próbą cięcia na własnym materiale.
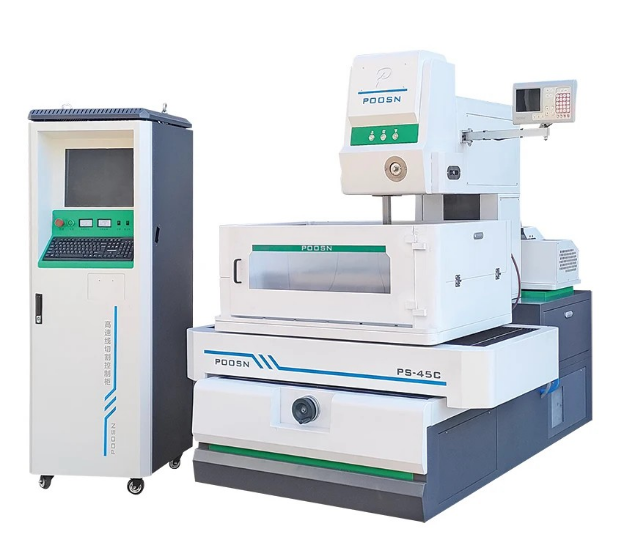
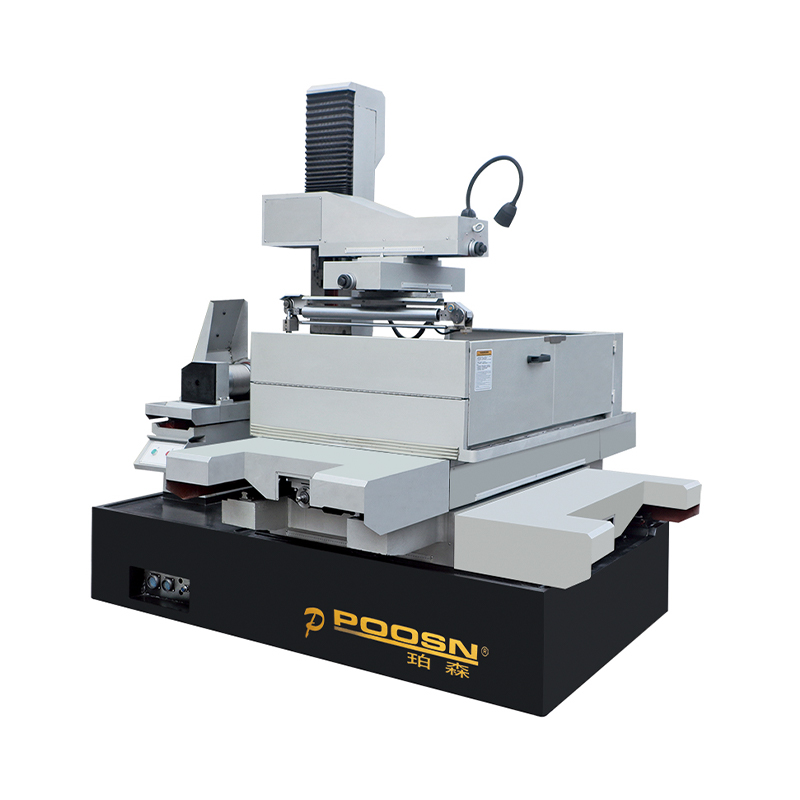
Średnioprędkościowa maszyna drutowa EDM POOSN serii PSC — wieloprzebiegowe cięcie precyzyjnych komponentów i oprzyrządowania.
Kluczowy wniosek: Drut EDM jest warty oceny, gdy wymagana jest twardość, wąska tolerancja i integralność powierzchni w tej samej części. Pozostała część tego przewodnika opisuje zachowanie materiałów, granice tolerancji i wykończenia, wybór maszyny oraz elementy, które należy sprawdzić przed złożeniem zamówienia.
Dlaczego drut EDM jest używany w komponentach lotniczych
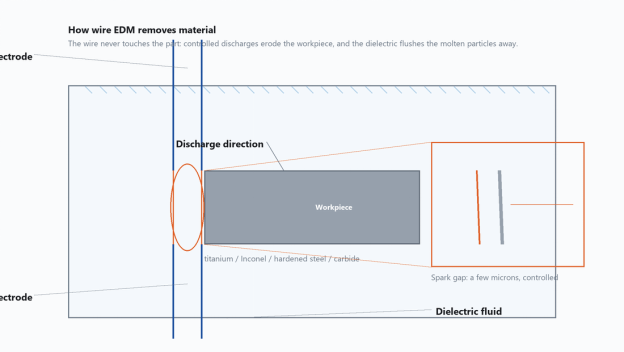
Drut EDM wytwarza każde wyładowanie pomiędzy cienkim drutem elektrodowym pod napięciem a przedmiotem obrabianym, przy czym strefa cięcia jest zanurzona w płynie dielektrycznym (lub przepłukiwana przez niego). Drut nigdy nie dotyka części, iskiernik jest utrzymywany w odległości kilku mikronów, a dielektryk odprowadza stopione cząstki. Ponieważ siła skrawania wynosi zasadniczo zero, cienkie ścianki nie wyginają się, delikatne elementy nie rozdzierają się i nie ma narzędzia krawędziowego, które mogłoby wykruszyć lub złamać. To właśnie sprawia, że wycinarka drutowa CNC w naturalny sposób nadaje się do obróbki części, które w przeciwnym razie uległyby odkształceniu pod obciążeniem mechanicznym.
W pracy w przemyśle lotniczym najważniejsze są cztery cechy:
Twardość materiału nie jest barierą. Całkowicie hartowana wkładka ze stali narzędziowej, odlewana obudowa z Inconelu i podkładka ścieralna z węglika spiekanego mogą być cięte na tej samej maszynie; zmienia się osiągalna prędkość posuwu, a nie wykonalność.
Strefa wpływu ciepła jest cienka. Ponieważ każde wyładowanie trwa tylko mikrosekundy, a dielektryk natychmiastowo hartuje powierzchnię, dotknięta warstwa jest znacznie cieńsza niż przy cięciu laserem lub plazmą.
Nie ma zadziorów mechanicznych. Warstwa przetworzonego jest jednolita wzdłuż konturu i można ją kontrolować za pomocą przejścia przycinającego zamiast wykańczania ręcznego.
Cięcie stosów jest praktyczne. Kilka cienkich arkuszy można połączyć i pociąć w jeden stos, co zwiększa wydajność w przypadku płytek uszczelniających i podkładek.
W przypadku każdej nowej części w ramach planowania produkcji lotniczej przeprowadza się analizę typu „wyprodukuj lub kup” oraz porównanie procesów. Najczęstszym porównaniem jest elektroerozja drutowa z frezowaniem CNC, cięciem laserowym i strumieniem wody ze ścierniwem dla tej samej geometrii.
Jak drut EDM usuwa materiał: drut elektrodowy nigdy nie dotyka przedmiotu obrabianego, a dielektryk przenosi stopione cząstki.
Kluczowy wniosek: Drut EDM jest wybierany do zastosowań w przemyśle lotniczym i kosmonautycznym, gdy priorytetem jest zerowa siła skrawania, cienka strefa wpływu ciepła, krawędź pozbawiona zadziorów i możliwość cięcia cienkich części w jednym ustawieniu.
Materiały lotnicze odpowiednie do drutu EDM
W produkcji lotniczej wykorzystuje się wąską rodzinę wysokowydajnych stopów, a większość z nich jest trudna w obróbce konwencjonalnymi metodami: stopy tytanu, superstopy na bazie niklu, stale o wysokiej wytrzymałości, węglikowe materiały narzędziowe i aluminiowe stopy płatowców. Każda grupa zachowuje się inaczej w szczelinie EDM, a różnice te wpływają na prędkość posuwu, napięcie drutu i ustawienia płukania. Elektroerozyjna maszyna do cięcia metalu nie jest zależna od krawędzi skrawającej, więc twardość jej nie blokuje, ale przewodność cieplna, temperatura topnienia i sposób ponownego zestalenia materiału nadal kształtują wynik.
Poniższa tabela podsumowuje typową reakcję tych materiałów na sprzęt WEDM o średniej i dużej prędkości, wykorzystujący elektrodę z drutu molibdenowego i standardowe parametry cięcia.
Typowe zachowanie typowych materiałów lotniczych w obróbce elektroerozyjnej
Materiał
Zastosowanie w przemyśle lotniczym
Typowy stan
Zachowanie w cięciu
Stop tytanu Ti-6Al-4V
Wsporniki płatowca, uszczelki przeciwpożarowe, elementy złączne
Wyżarzane lub poddane obróbce cieplnej, HRC 30-36
Tnie czysto przy umiarkowanej prędkości; dobre wykończenie z wieloma cięciami; płukanie jest ważne, aby wypłukać cząsteczki tytanu.
Inconel 718 nadstop na bazie niklu
Tarcze turbin, osłony, uszczelnienia
Obrobione roztworem i starzone, HRC 36-44
Wolniejszy niż stal; niższa gęstość prądu pomaga uniknąć mikropęknięć; użyj oddzielnych przejść przeglądowych, aby kontrolować warstwę przekształconą.
Hartowana stal narzędziowa (D2, H13)
Matryce do kucia, narzędzia do przycinania, wkładki do form
Hartowane do HRC 52-62
Szybkie cięcie i doskonałe wykończenie; twardość nie zmniejsza szybkości posuwu.
Powolny; wymaga małej energii, aby uniknąć pęknięć; cienki drut i mała moc zapewniają najlepszą przewagę.
Aluminium 7075-T6
Dźwigary płatowca, wsporniki, prototypy
HRC 20-24
Najszybsze cięcie; niskie przekształcenie; nadaje się do części ułożonych w stosy.
Stal niskostopowa 4340
Elementy podwozia
Hartowane, HRC 40-50
Dobra prędkość cięcia; spójne wykończenie; standardowe płukanie działa dobrze.
Względna prędkość obróbki zgrubnej ma znaczenie przy planowaniu produkcji. Poniższy ranking ma charakter jakościowy i stanowi wskazówkę przy planowaniu, a nie wartości zmierzone — rzeczywisty wynik zależy od wysokości przedmiotu obrabianego, średnicy drutu, warunków płukania i ustawień generatora.
Względna prędkość skrawania zgrubnego typowych materiałów lotniczych w obróbce elektroerozyjnej drutowej
Materiał
Względna prędkość cięcia zgrubnego
Główny powód
Aluminium 7075-T6
Najszybszy
Wysoka przewodność cieplna, niska temperatura topnienia, czyste płukanie
Stal niskostopowa 4340
Szybko
Stal przewodzi ciepło i czysto się spłukuje
Hartowana stal narzędziowa (D2, H13)
Szybko
Twardość nie zmniejsza szybkości podawania, ale osad musi zostać przepłukany
Ti-6Al-4V
Umiarkowane
Niska przewodność cieplna powoduje skupienie ciepła w szczelinie, dlatego postęp musi być umiarkowany, aby uniknąć pęknięcia drutu
Inconel 718
Powolny
Wysoka temperatura topnienia w połączeniu z niską przewodnością cieplną
Węglik wolframu
Powolnyest
Aby uniknąć mikropęknięć na krawędzi, potrzebna jest niewielka ilość energii
Ranking ten ma konsekwencje praktyczne. Praca w aluminium może przebiegać kilka razy szybciej niż w przypadku równoważnej pracy z węglikiem. Te same różnice wpływają na wybór maszyny: zakład zajmujący się obróbką głównie superstopów korzysta z precyzyjnej kontroli impulsów i solidnego podawania drutu, podczas gdy warsztat zajmujący się obróbką aluminium i stali może obsługiwać prostsze maszyny z większą wydajnością. Wyjaśnia również, dlaczego strategie wielu cięć są standardem w przemyśle lotniczym i kosmonautycznym — pierwsze cięcie ustala kształt, a jedno lub dwa przejścia przycinające poprawiają wykończenie i usuwają większość warstwy przetworzonej. W przypadku części tytanowych i Inconel te przebiegi trymowania często decydują o różnicy między częścią odrzuconą a zatwierdzoną.
Cztery praktyczne uwagi przed ustawieniem parametrów:
Proszek tytanowy z nacięcia ma działanie ścierne; dokładnie przefiltruj dielektryk i wymieniaj media filtracyjne zgodnie z harmonogramem.
Nadstopy na bazie niklu mogą twardnieć podczas pracy, jeśli cięcie się zatrzyma; utrzymuj stabilne ciśnienie płukania i obserwuj napięcie szczeliny.
Węglik powinien być cięty nowym lub prawie nowym drutem, aby uniknąć stożkowania spowodowanego zużyciem drutu.
W przypadku części aluminiowych ułożonych w stos należy dodać górny arkusz ochronny, aby chronić pierwszą warstwę przed uszkodzeniem przez wejście przewodu.
Kluczowy wniosek: Dopasuj swoje parametry do rodziny stopów, a nie do jednego ogólnego ustawienia; superstopy tytanu i niklu wymagają kontrolowanej energii i zdyscyplinowanych przejść przycinania, podczas gdy stal i aluminium wymagają wyższych posuwów.
Drut EDM vs frezowanie CNC, cięcie laserowe i waterjet
Porównanie elektrodrążenia drutowego z procesami cięcia konwencjonalnego i termicznego dla reprezentatywnych części lotniczych
Kryterium
Drut EDM
Frezowanie CNC
Cięcie laserowe
Strumień wody ściernej
Tworzenie się zadziorów
Żadne
Powszechne na krawędziach
Drobny żużel
Żadne
Zużycie narzędzia
Zużyty drut; brak stałego zużycia narzędzia
Znaczące w twardych stopach
Optyka ulega degradacji
Zużycie dyszy
Strefa wpływu ciepła
Cienka warstwa przetworzona
Minimalne
Duży HAZ
Żadne
Utwardzony materiał
Znakomicie
Słabe lub sprawiedliwe
Dobrze
Dobrze
Integralność cienkościenna
Znakomicie
Ryzyko odkształcenia
Odkształcenie cieplne
Ryzyko ciśnienia wody
Cięcie stosów
Tak
Rzadko
Tak, but HAZ between layers
Tak, but edges flare
Koszt oprzyrządowania
Niski
Wysoka do twardych materiałów
Umiarkowane
Umiarkowane
Ważnym odczytaniem tej tabeli nie jest to, że drut EDM wygrywa każdą linię. Frezowanie jest często szybsze w przypadku dużych kieszeni z miękkiego materiału, a strumień wody jest preferowany w przypadku bardzo grubych płyt, gdzie wykończenie powierzchni nie jest krytyczne. Drut EDM sprawdza się najlepiej, gdy część jest cienka, skomplikowana, wykonana z utwardzanego materiału lub cięta w stos, gdzie jakość krawędzi musi być identyczna w wielu warstwach.
W praktyce części lotnicze są często produkowane w drodze łączenia procesów. Element można frezować w celu usunięcia materiału sypkiego, poddać obróbce cieplnej, a następnie przyciąć drutem do ostatecznego kształtu. Ta hybrydowa trasa skraca czas cyklu i zachowuje precyzję cech zależnych od twardości. Ponieważ proces przebiega bezobsługowo już po pierwszym ustawieniu, jeden operator może nadzorować kilka maszyn poza godzinami szczytu, co poprawia wykorzystanie maszyn.
Kluczowy wniosek: Drut EDM to właściwy wybór w przypadku cienkich, skomplikowanych, hartowanych lub ciętych na stos części; frezowanie i strumień wody pozostają lepszymi opcjami w przypadku usuwania dużych miękkich materiałów lub grubych płyt, gdzie wykończenie nie jest krytyczne.
Tolerancje, wykończenie powierzchni i integralność powierzchni
Rysunki lotnicze kontrolują trzy cechy związane z powierzchnią: dokładność wymiarową, chropowatość powierzchni i integralność metalurgiczną. Drut EDM rozwiązuje je głównie poprzez liczbę przejść. Pierwsze przejście to cięcie zgrubne; każde kolejne przejście przebiega z niższą energią z przesunięciem i poprawia wykończenie oraz usuwa większość warstwy przetworzonego. System sterowania utrzymuje tę samą ścieżkę drutu dla każdego przejścia, więc pomiędzy przejściami zmieniają się energia impulsu, przesunięcie i prędkość posuwu.
Typowa strategia wieloprzebiegowa dla części drutowych EDM w przemyśle lotniczym
Przełęcz
Cel
Co poprawia
1. przejście
Szybkie usuwanie naddatku — ustalanie kształtu
Geometria; obecna warstwa przekształcona
Drugie przejście
Półfinał
Usuwa większość warstwy przetworzonej; redukuje falowanie
Trzecie przejście
Zakończ
Ostateczny wymiar i chropowatość wielu części lotu
Czwarte przejście (opcjonalnie)
Ultra-wykończenie
Uszczelnianie powierzchni i krawędzi wrażliwych na zmęczenie
Ile przejść wymaga dana część i jakie wykończenie można uzyskać, zależy od maszyny, materiału, sztywności przedmiotu obrabianego i ustawień generatora. Dlatego praktycznym sposobem sprawdzenia tego jest wykonanie testu cięcia na własnym przedmiocie. Dla porównania, opublikowana linia bazowa serii POOSN to dokładność obróbki od 0,02 mm do ±0,012 mm w najnowszej iteracji, przy chropowatości powierzchni do Ra ≤ 1,2 μm.
Integralność powierzchni jest czynnikiem oddzielającym obróbkę drutową EDM w przemyśle lotniczym od ogólnego cięcia drutu. Warstwa przetworzona — warstwa biała — to cienka, ponownie zestalona warstwa pozostawiona na krawędzi cięcia po zgrubnym przejściu. W praktyce przemysłowej często zgłasza się, że po zgrubnym cięciu pozostawia białą warstwę o grubości od 15 do 30 μm, w zależności od energii impulsu; cięcie przycinające zwykle obniża go poniżej około 5 μm, a dokładne wykończenie przechodzi ponownie niżej. Jeżeli w warstwie tej występują mikropęknięcia, może ona stać się miejscem inicjacji zmęczenia tarczy turbiny lub wspornika konstrukcyjnego. Praktyczne konsekwencje są takie same, niezależnie od dokładnej liczby: certyfikowana część lotnicza powinna zwykle przejść co najmniej jedno przejście przycinające po obróbce zgrubnej, a dopuszczalny limit białej warstwy powinien być określony w zamówieniu lub na rysunku.
Kupujący powinni poprosić o ocenę metalurgiczną po zakwalifikowaniu nowego procesu lub materiału. Standardową praktyką jest przecięcie części, wypolerowanie i wytrawienie przekroju, zbadanie krawędzi pod mikroskopem i zapisanie wyniku. Ocena staje się częścią raportu z inspekcji pierwszego artykułu i jest zachowywana przez cały okres obowiązywania programu.
Cięcie stożkowe ma swój własny wpływ na integralność powierzchni. Kiedy drut biegnie pod kątem, droga wyładowania jest dłuższa po jednej stronie, co zmienia lokalne wykończenie i może pozostawić matową krawędź na wewnętrznym promieniu. Maszyny zaprojektowane do dużych kątów zbieżności redukują ten problem, utrzymując prowadnice drutu blisko przedmiotu obrabianego i utrzymując spójne spłukiwanie po obu stronach – szczegół mający znaczenie w przypadku skośnych powierzchni uszczelniających i podobnych elementów. Tam, gdzie część wymaga dużego kąta stożka, może być wymagana maszyna WEDM o dużym stożku; na maszynach standardowych możliwość stożkowania jest znacznie mniejsza.
Kluczowy wniosek: Zaplanuj każde zadanie EDM w przemyśle lotniczym z co najmniej jednym przejściem przycinającym po cięciu zgrubnym, określ akceptowalny limit białej warstwy na rysunku lub w zamówieniu i potwierdź osiągalną tolerancję i zakończ własnym testem cięcia.
Jak wybrać maszynę drutową EDM dla przemysłu lotniczego
W przemyśle lotniczym powszechne są trzy klasy wycinarek drutowych EDM: elektroerozja drutowa o dużej prędkości, elektroerozja drutowa o średniej prędkości i elektroerozja drutowa o dużym stożku. Maszyna o średniej prędkości jest często uważana za odpowiednią opcję w przypadku sprzętu lotniczego, który wymaga wąskich tolerancji i kontrolowanego wykończenia powierzchni, ponieważ równoważy dokładność, wykończenie i koszty operacyjne. Maszyny o dużej prędkości pozostają przydatne do obróbki zgrubnej, przygotowania narzędzi i tańszego prototypowania. Obrabiarki o dużym stożku stosuje się tam, gdzie sama geometria wymaga dużego kąta. Ponieważ właściwy wybór zależy od składu części, wybór należy rozpocząć od pracy, a nie od pojedynczej specyfikacji.
Zacznij od koperty roboczej. Części lotnicze mogą być zaskakująco duże – na przykład tytanowy element ramy może mieć ponad metr średnicy – ale większość precyzyjnych części mieści się wygodnie w średniej wielkości kopercie. Poniższa lista kontrolna jest tą, którą zalecamy stosować przy porównywaniu ofert:
Wypisz każdą rodzinę części z jej rozmiarem koperty, materiałem, kątem zbieżności i wymaganym wykończeniem.
Oblicz metry cięcia miesięcznie, aby wybrać jedną maszynę lub dwie.
Upewnij się, że maszyna może pracować bez nadzoru, łącznie z niezawodnym automatycznym nawlekaniem drutu.
Przed złożeniem zamówienia poproś o test cięcia rzeczywistego materiału i geometrii.
Porównaj program szkoleniowy i czas reakcji na części zamienne pomiędzy dostawcami.
Poza klasą maszyny liczy się konfiguracja: bardzo precyzyjna oś serwo ze sprzężeniem zwrotnym w skali szklanej, automatyczna kontrola naprężenia drutu, dielektryczny moduł chłodzący zapewniający stabilność termiczną oraz system filtrów, który jest łatwy w serwisowaniu. Wielu kupujących prosi również o bibliotekę przechowywanych parametrów uporządkowaną według materiałów, dzięki czemu operatorzy nie muszą przebudowywać ustawień dla każdego nowego stopu. EDM drutowy o wysokiej dokładności nie jest jednym numerem części; jest to połączenie mechanicznego ustawienia, jakości sterowania i zdolności operatora do odczytania warunków szczeliny.
Kluczowy wniosek: Wybierz klasę maszyny na podstawie składu części i zakresu roboczego, a nie pojedynczej specyfikacji, i sprawdź szczegóły konfiguracji — sprzężenie zwrotne serwa, kontrola naprężenia drutu, filtracja i biblioteka parametrów materiałów — które decydują o dokładności w świecie rzeczywistym.